
Yhteystiedot
-
 Wangshan Road, Jiangbein alue, Ningbo, Zhejiang, Kiina
-
 86-135-64796935
Pyydä tarjous
Painevalumuotin tyypilliset kustannukset: mitä ostajien pitäisi odottaa ja miksi se vaihtelee
2026-08-20
Kuvittele, että hankit painevalettua osaa uutta autokomponenttia varten. Lähetät saman CAD-tiedoston kolmelle muottitoimittajalle, ja heidän tarjouksensa työkalusta ovat 8 500, 22 000 ja 46 000 dollaria. Kumpi on oikea? Totuus on, että ketään niistä ei voida arvioida pelkästään numeron perusteella. Painevalumuotin tyypillinen hinta on vaihteluväli, ei piste: yksinkertaiset sinkkiseostyökalut voivat alkaa noin 3 000 dollarista, kun taas monimutkainen alumiini- tai magnesiumsuulake, jossa on useita liukukappaleita, sisäosia ja sisäinen jäähdytys, voi helposti saavuttaa 100 000 dollaria tai enemmän.
Syynä tähän leviämiseen on se, että painevalumuotti on mittatilaustyönä suunniteltu tuotantolaite, ei hyödyke. Sen hinta heijastelee osan geometriaa, valettavaa metalliseosta, odotettua tuotantomäärää, onteloiden määrää, työkalulta vaadittavaa käyttöikää ja prosessin hallinnan tasoa, jota tarvitaan tiukkojen toleranssien pitämiseksi. Tässä artikkelissa kerrotaan, miten muottikustannukset rakentuvat, mikä nostaa tai laskee lukuja ja kuinka ostajat voivat budjetoida realistisesti ja välttää kalliit virheet.
Muottien hintojen rakentamisen ymmärtäminen on ensimmäinen askel kohti realistista budjettia. 5 000 dollarin muottia ja 90 000 dollarin muottia voidaan molempia kutsua "painevalutyökaluiksi", mutta ne ovat erilaisia lähes jokaisessa fysikaalisessa ja teknisessä mielessä. Erotetaan tärkeimmät kustannustekijät.
Muotin fyysinen koko on ilmeisin tekijä. Pieni elektroninen ohjainkotelo saattaa sopia 300 mm x 300 mm:n muottipohjaan, kun taas täysi voimansiirtokotelo tai moottorikotelo voi vaatia muotin alustan, joka on yli 1 200 mm yhteen suuntaan. Teräksen tilavuus kasvaa jalanjäljen neliön ja suunnilleen lineaarisesti paksuuden mukaan. Suurempi muotti tarkoittaa enemmän muottiterästä, enemmän työstötunteja, suurempia CNC:itä ja usein isompaa painevalukonetta näytteenottoa varten. Ei ole epätavallista, että pieni muotti painaa alle 300 kg ja suuri automuotti painaa yli 5 tonnia.
Tyypillisessä tuotteessa, kuten autotelineessä, muotin jalanjälki saattaa olla kohtalainen, mutta rakenteellisten osien, kuten iskutornin tai akkulokeron, osan kuori voi yksinään kaksinkertaistaa työkalukustannukset verrattuna vastaavan monimutkaiseen pieneen osaan. Ostajat aliarvioivat usein kokonaismittojen vaikutuksen, koska he keskittyvät ominaisuuksien määrään peruskoon sijaan.
Onteloiden määrä on keskeinen päätös jokaisessa muottiprojektissa. Yksionteloinen muotti tuottaa yhden osan sykliä kohden; kaksionteloinen muotti tuottaa kaksi ja kahdeksan onkaloinen muotti voi tuottaa kahdeksan, jos jako- ja porttijärjestelmä on huolellisesti tasapainotettu. Jokainen lisäontelo lisää muotin pohjan kokoa ja teräksen tilavuutta, kaksin- tai kolminkertaistaa koneistuksen monimutkaisuuden ja tekee jäähdytys- ja täyttösuunnittelusta vaikeampaa optimoida.
Käytännössä siirtäminen yhdestä ontelosta kahteen lisää tyypillisesti 40-60 % muotin kustannuksiin, ei 100 %, koska jotkin komponentit, kuten muotin pohja, suutinholkki ja poistolevyt, ovat yhteisiä. Siirtyminen neljästä ontelosta kahdeksaan on kuitenkin vähemmän tehokasta prosentteina, ja se voi lisätä 70 % tai enemmän, koska työkalu on suunniteltava uudelleen suuremmalla jakojärjestelmällä ja monimutkaisemmalla juoksujärjestelmällä. Joissakin suurimääräisissä sinkkiosissa käytetään moniliukutyökaluja, joissa on vähintään 12 onteloa, ja nämä muotit voivat olla yllättävän kalliita monimutkaisten liukumekanismien ja tarkkojen kohdistusvaatimusten vuoksi.
Kappaleen geometrinen monimutkaisuus määrää kuinka monta liikkuvaa elementtiä muotin tulee sisältää. Alaleikkaus, sivureikä tai ulkokierre vaatii liukukappaleen (kutsutaan myös sivutoimisydämeksi). Jokainen luisti lisää karkaistun teräksen sisäosan, liukukappaleen, ohjaustapit, kulmakiilat, hydraulisen tai mekaanisen toiminnan ja lisää vesijohtoja. Yksinkertainen muotti, jossa ei ole liukua, on halvin; muotti, jossa on neljä suurta hydrauliliukua, voi maksaa 15 000–40 000 dollaria pelkästään liukumekanismeissa.
Sisäisiä onteloita luovat ytimet lisäävät myös kustannuksia. Syvät hylsyt on jäähdytettävä sisäisesti, jotta vältetään kutistumishuokoisuus, mikä edellyttää pitkien vesikanavien poraamista tai investointeja lisäaineella valmistettuihin hylsyihin. Irrotettavat sisäosat, jotka voidaan vaihtaa saman osan eri muunnelmiin, lisäävät kustannuksia, mutta voivat säästää rahaa, jos suunnittelet useita samanlaisia osanumeroita.
Omassa muottiliikkeessämme näemme usein samanlaisen osan erilaisilla reikäkuvioilla. Yksi asiakas voi valita perhemuotin, jossa on vaihdettavat sisäosat, käsittelemään kolmea versiota; alkuinvestointi on suurempi, mutta kustannus per osa vaihtelu on pienempi. Toinen asiakas voi vaatia kolmea erillistä muottia, mikä antaa suuremman tehon, mutta paljon suuremman kokonaistyökalubudjetin. Molemmat lähestymistavat ovat päteviä, ja oikea valinta riippuu vuosivolyymista ja hinnoittelustrategiasta.
Muotin ytimeen ja onteloon valittu materiaali on tärkeä rivikohta. H13-työkaluteräs on alumiinin ja magnesiumin painevalun työhevonen, mutta premium-laadut, kuten DAC55, SKD61 tai tuonti H13, joilla on tiukempi puhtaus ja parempi isotropia, maksavat enemmän kilolta. Teräksen hinta on usein vain 15–25 % muotin kokonaiskustannuksista, mutta se vaikuttaa kuitenkin voimakkaasti työkalun käyttöikään ja luotettavuuteen.
Lämpökäsittely lisää toisen merkittävän latauksen. Tyhjökarkaisu, useat karkaisujaksot ja jännityksenpoisto ovat tarpeen vaaditun kovuuden saavuttamiseksi (tyypillisesti 44-52 HRC H13:lle) ja vääristymien minimoimiseksi. Lämpökäsittelyn jälkeen tehdään yleensä viimeistelykoneistus tai sähköpurkauskoneistus (EDM), mikä lisää kustannuksia entisestään. Jotkin pitkäikäiset muotit vaativat myös nitrausta tai fysikaalista höyrypinnoituspinnoitetta, kuten TiAlN, ydin- ja ontelopinnoilla, mikä lisää 2 000 - 8 000 dollaria pinta-alasta riippuen.
Päätös käyttää halvempaa terästä, joka kestää 50 000 laukausta verrattuna korkealuokkaiseen 200 000 laukaukseen, muuttaa ennakkohintaa dramaattisesti. Prototyyppiä tai esituotantoa varten halvempi vaihtoehto voi olla perusteltua. Pitkäkestoisessa autoohjelmassa korkeampi alkuinvestointi on usein edullisin vaihtoehto, kun lasketaan kokonaiskustannus hyvää osaa kohden.
Painevalujakson aikaa ohjataan suurelta osin jäähdytyksellä. Muotti, jossa on strategisesti sijoitetut vesilinjat, poistaa lämpöä nopeammin, lyhentää kiertoaikaa ja parantaa osien laatua estämällä kuumia kohtia ja kutistumishalkeilua. Jäähdytyskanavien lisääminen ei kuitenkaan ole helppoa. Syväreikäporausta käytetään suorissa linjoissa, mutta kaarevat kanavat vaativat koneistetun sisäosan, joka suljetaan sitten tulpilla tai tyhjiökuotetulla levyllä.
Konformaalinen jäähdytys, jossa välikappaleet tulostetaan 3D-tulosteella monimutkaisilla sisäreiteillä, jotka seuraavat osan ääriviivaa, on yhä suositumpi alumiiniseoksen painevalussa. Tällä tekniikalla voidaan lyhentää kiertoaikaa 15–30 %, mutta terät ovat kalliita valmistaa ja vaativat usein erillisen käyttöiän tarkastuksen. Muotti, jossa on muutama konformisesti jäähdytetty muotti, voi maksaa 10–20 % enemmän kuin perinteisesti jäähdytetty muotti, mutta tuottavuuden tuotto voi maksaa eron muutamassa kuukaudessa.
Jäähdytys vaikuttaa myös muotin lämpöväsymiskäyttäytymiseen. Huono jäähdytys johtaa varhaiseen lämmöntarkastukseen, mikä lyhentää muotin käyttöikää ja lisää huoltoseisokkeja. Panostaminen hyvään jäähdytyssuunnitteluun on yksi tehokkaimmista tavoista alentaa kokonaiskustannuksia, mutta se on myös yksi ensimmäisistä alueista, joissa kokematon toimittaja alentaa hintaa.
Tiukemmat toleranssit vaativat laajempaa työstöä, tarkempaa EDM:ää sekä huolellisempaa sovitusta ja täpläystä. Tyypillinen painevalettu osa voidaan määrittää lineaarisella toleranssilla ±0,5 mm, mutta monet autoteollisuuden sovellukset vaativat ±0,1 mm kriittisillä alueilla. ±0,1 mm:n pitäminen muottiteräksessä, joka laajenee ja liikkuu prosessin aikana, vaatii tukevampia rakenteita, yksityiskohtaisempaa lämpöanalyysiä ja lisäkoetoistoja. Tämä voi helposti lisätä muotin kustannuksia 10–30 prosenttia.
Pintakäsittely on samanlainen ohjain. Jos osa tarvitsee erityistä rakennetta esteettisyyden vuoksi tai peilikiillotusta kitkan vähentämiseksi liukuosassa, muotti on kiillotettava vastaavasti ja joskus valikoivasti. Tekstuurien etsaus valituilla alueilla vaatii peittämistä ja lisää kahdesta neljään viikkoa toimitusaikaa sekä 2 000 - 6 000 dollaria isoa aluetta kohden. Nämä kustannukset eivät näy CAD-tiedostossa, jos katsot vain geometriaa, mutta ne ovat osa spesifikaatiota ja ne tulee ilmoittaa tarjouspyynnössä.
Prosessin liikkuvuus muuttaa myös muottien hinnoittelua. Suurtyhjiöpainevalumuotit vaativat lisätiivistystä, tyhjiökanavia ja erityisesti suunnitellun ammusjärjestelmän, joka estää ilman pääsyn onteloon. Nämä muotit ovat kalliimpia rakentaa ja herkempiä huoltoon, mutta ne tuottavat huokottomia rakenneosia, kuten akkukoteloita tai ohjauskomponentteja. Tyhjiöpainevaluprojektin muotti voi olla 15–25 % korkeampi kuin samankaltaisen geometrian perinteinen muotti.
Puristusvalu (tai ekstruusiovalu) käyttää hitaampaa täyttövaihetta ja käyttää korkeaa painetta jähmettymisen aikana. Muotin on kestettävä suurempia mekaanisia kuormituksia, ja se on tyypillisesti rakennettu kestävämmillä teräsprofiileilla ja raskaammilla ohjauspylväillä. Kustannuslisä verrattuna tavanomaiseen korkeapainepainevaluon on huomattava, mutta tuloksena olevat osat tarjoavat paremman venymän ja painetiiviyden.
Toimittajana, joka on rakentanut sekä suurtyhjiö- että puristusvalumuotteja autoteollisuuden sovelluksiin, voimme vahvistaa, että prosessivalinta on tehtävä ajoissa, ennen kuin muottien suunnittelu alkaa. Vaihtaminen perinteisestä muotista tyhjiöavusteiseen muotin rakentamisen jälkeen on melkein yhtä kallista kuin uuden muotin rakentaminen.
Vaikka jokainen projekti on ainutlaatuinen, alan hinnoittelumallit voivat antaa sinulle luotettavan käsityksen markkinoista. Seuraavat vaihteluvälit perustuvat markkinoilla näkemiimme historiallisiin noteerauksiin ja omaan tuotantokokemukseemme, ja niitä tulee käyttää vain budjetointiin, ei kiinteinä noteerauksina.
| Muotin tyyppi | Monimutkaisuustaso | Tyypillinen kustannusalue (USD) | Tyypillinen kaviteettiluku |
|---|---|---|---|
| Sinkkiseoksesta valmistettu kuumakammiomuotti | Yksinkertainen, pieni osa | 3 000 - 12 000 dollaria | 1-4 |
| Sinkkiseoksesta valmistettu kuumakammiomuotti | Monimutkainen liukusäädin | 12 000 - 40 000 dollaria | 6-16 |
| Alumiiniseosmuotti | Yksinkertainen, pieni asunto | 5 000 - 25 000 dollaria | 1 |
| Alumiiniseosmuotti | Keskikokoinen, keskikokoinen | 25 000 - 60 000 dollaria | 1-2 |
| Alumiiniseosmuotti | Suuri, monimutkainen, liukumäet ja tyhjiö | 60 000 - 120 000 dollaria | 1 |
| Magnesiumseoksesta valmistettu muotti | Yksinkertaisesta keskikokoiseen (ohjausosat, kannattimet) | 30 000 - 80 000 dollaria | 1 |
| Magnesiumseoksesta valmistettu muotti | Rakenteellinen, korkea-tyhjiö | 80 000 - 150 000 dollaria | 1 |
Näillä alueilla oletetaan, että muotti valmistetaan tavallisesta H13-teräksestä tai vastaavasta teräksestä, ja sitä käytetään 80 000 - 120 000 lyöntiä alumiinille ja hieman alhaisemmaksi magnesiumille. Jos odotat 250 000 laukausta tai enemmän, lisää korkealaatuisempaa terästä, runsaampaa jäähdytystä ja pintakäsittelyä. Jos tarvitset vain 20 000 prototyyppiä, saatat pystyä hankkimaan pehmeämmän teräsmuotin valikoiman alemmasta päästä.
Pienen volyymin esituotantoa varten tarjotaan joskus 30 % alennuksella yksinkertaisempi muotti, joka on rakennettu karkaisemattomilla tai lyhytikäisillä osilla. Kompromissi on, että saatat joutua rakentamaan tai korjaamaan työkalun muutaman tuhannen laukauksen jälkeen. Joissakin tapauksissa se on oikea kutsu. Toisissa se johtaa romuun ja viivästyksiin, jotka pyyhkivät säästöt.
Viitteenä kannattaa harkita omaa tuotevalikoimaamme sinkkiseostyökaluille. Tyypillinen 150t kuumakammioinen painevalu muotti sinkkiosille jossa on kohtalainen määrä onteloita, se kuuluu 12 000 - 30 000 dollarin alueelle riippuen osan geometriasta ja vaadituista liukuista. Tällaista työkalua käytetään yleisesti LVI-varusteisiin, lukkokoteloihin ja sähkökomponentteihin. Vertailun vuoksi nopea moniliukuinen sinkkimuotti, jossa on vähintään 10 onteloa, on paljon edistyneempi laite ja sen hinta on vastaavasti.
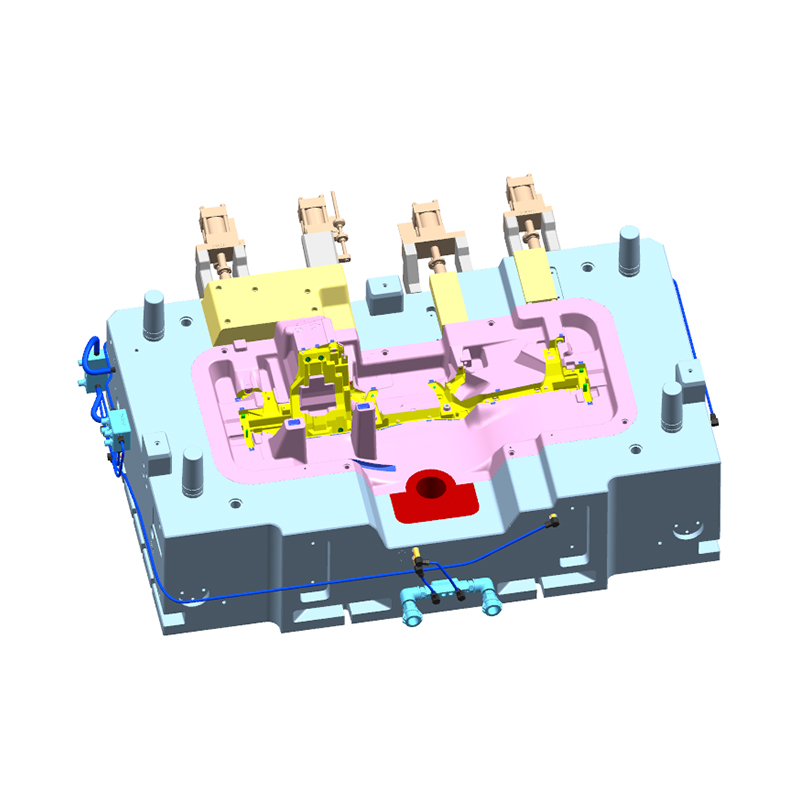
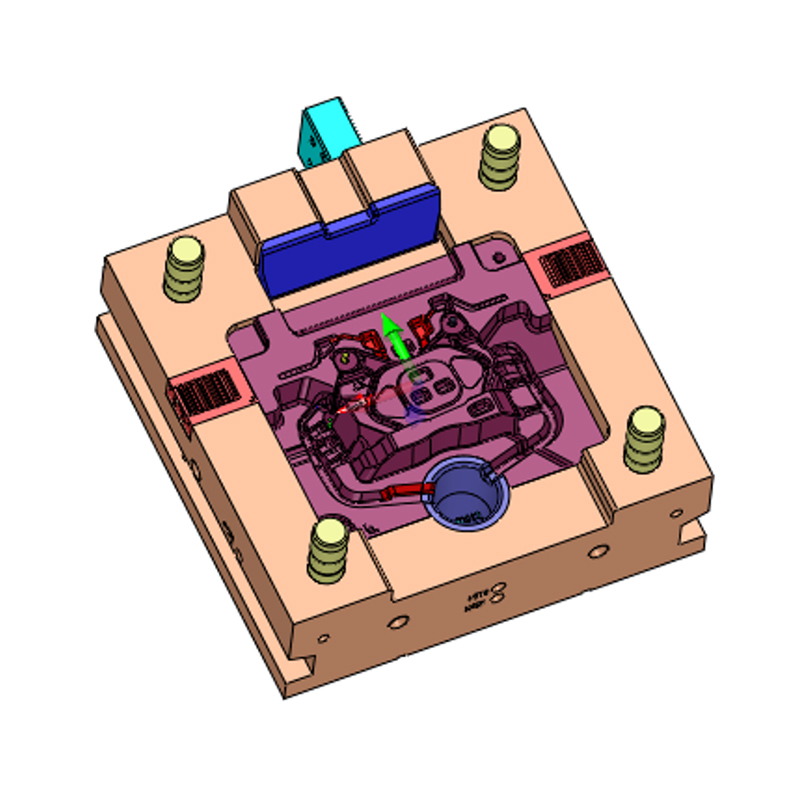
 Muokattu 150T kuumakammiopainevalu muottitehdas, valmistajat - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. on Kiinan 150T Hot Chamber painevalumuottien valmistaja ja mukautettu tehdas, tiedot: 150T Hot Chamber Di... Näytä tuote →
Kun toimittaja lähettää sinulle kuusinumeroisen tarjouksen painevalumuotista, luku on useiden erillisten työpakettien summa. Kun tiedät, mitä ne sisältävät, voit vertailla tarjouksia ja tunnistaa piilokustannukset. Tässä on tavallinen erittely.
Ennen metallin leikkaamista muottien suunnittelutiimi analysoi osan, simuloi täyttöä ja laatii koko työkalusuunnitelman. Tämä sisältää portin sijainnin, juoksuputken mitoituksen, ylivuotokaivot, jäähdytyskanavien sijoittelun, poistojärjestelmän sijoittelun ja valikoiman kaupallisesti saatavilla olevia komponentteja, kuten ejektorin tapit ja putkiholkit. Suunnittelupalkkio on yleensä 5–10 % muotin kokonaiskustannuksista, mutta monimutkaisempi osa tai simulaatiovetoinen suunnittelu voi nostaa sitä korkeammalle. Jos toimittaja tarjoaa DFM-raportin (design for manufacturability) ja tekee muutosehdotuksia, tämä työ sisältyy tähän vaiheeseen.
Hyvä suunnittelija odottaa tekevänsä vähintään kaksi tai kolme suunnitteluarviointia asiakkaan kanssa. Jokainen osan geometrian muutos muotin suunnittelun alkamisen jälkeen voi lisätä tuntikausia uudelleensuunnittelutyötä, minkä vuoksi lopullisen osan tietojen lukitus on niin kriittinen virstanpylväs.
Jokainen muotti sisältää alustan, levyt, ohjaustapit, holkit, ejektorilevyt ja joukon vakioosia. Nämä hankitaan yleensä erikoistuneilta muottipohjan toimittajilta. Tyypillisessä keskikokoisessa alumiinisessa painevalumuotissa alusta tukirakenteineen voi maksaa pelkästään 2 000–10 000 dollaria, ja tämä hinta näkyy erillisenä rivinä joissakin lainauksissa. Suuremmat alustat raskaalla tukipilarilla ja runsaalla kiinnitysalueella maksavat enemmän.
Varsinainen ytimen ja ontelon teräs on erillinen materiaalikustannus. Lainauksessa näet teräksen painon ja laadun. Muista, että koneistettu teräs on pieni murto-osa lopullisesta painosta, koska iso lohko leikataan pois kappaleen muodon jättämiseksi. Tämä lastunpoisto heijastuu koneistustunteihin, ei vain teräksen painoon.
CNC-jyrsintä, sorvaus, poraus ja langanveto muodostavat suurimman työvoima- ja konekustannustekijän. Monimutkainen 3D-ontelomuoto vaatii useita tunteja 3-akselista ja 5-akselista CNC-työtä. Terävät sisäkulmat on viimeistelty EDM:llä, joka on tarkoituksella hitaampaa ja tarkempaa. Työkalukustannukset määräytyvät pinta-alan, leikkaussyvyyden ja vaaditun viimeistelyn mukaan. Karkeana sääntönä koneistus ja EDM voivat muodostaa 40–60 % muotin kokonaishinnasta.
Tässä mittakaavaedut näkyvät muottiliikkeen sisällä. Toimittaja, jolla on nykyaikaiset nopeat työstökeskukset ja automatisoitu elektrodien valmistus, voi tuottaa tarkemman muotin lyhyemmässä ajassa. Mutta 5-akselisen myllyn tuntihinta on korkea, joten tarjous, jossa on vähemmän tunteja korkeammalla nopeudella, voi olla parempi kuin hinta, jossa on useita tunteja alhaisella nopeudella. Tarkista lainattu prosessisuunnitelma, jos haluat ymmärtää erot.
Koneistuksen jälkeen muotti kootaan. Sydän- ja kaviteetin puolikkaat sovitetaan yhteen, liukulevyt on asennettu ja poistojärjestelmää säädetään. Täplaaminen tarkoittaa merkintämassan levittämistä kosketuspintoihin ja sovituksen säätämistä tasaisen kosketuksen varmistamiseksi. Tämä voi kestää päiviä monimutkaisen muotin valmistuksessa, ja se on yksi taidoista riippuvaisimpia muotinvalmistuksen vaiheita. Penkkityöhön kuuluu myös kiillotus, reunojen pyöristys ja vesiliitosten asennus.
Useimmat muottitarjoukset sisältävät ensimmäisen kokeilun painevalukoneella. Toimittaja voi käyttää omaa konetta tai tehdä sopimuksen läheisen valimon kanssa. Kokeessa käytetyn alumiinin tai sinkkiseoksen hinta, energia, käyttöaika ja painevalukoneen tuntihinta sisältyvät yleensä hintaan. Jos tarvitaan useita näytekierroksia, lisäkustannuksia voi ilmetä. Hyvin suunniteltu muotti luotettavan toimittajan kanssa saattaa vaatia vain kaksi tai kolme kierrosta; ongelmallinen suunnittelu saattaa tarvita kuusi tai enemmän. Varmista, että tarjouksessa kerrotaan, kuinka monta kokeiluajoa sisältyy.
Näytteenottovaiheessa toimittaja mittaa osan, tarkistaa kutistumisen, huokoisuuden ja mittapoikkeamat. Jokainen korjaava iteraatio vaatii muotin säätöä, joskus koneistamalla onteloa tai lisäämällä lisäosia, ja tämä on hinnoiteltava projektiaikatauluun.
Lämpökäsittely on toisinaan listattu koneistukseen erillään, varsinkin jos toimittaja ostaa hehkutettua terästä ja kovettaa sen alkurouhinnan jälkeen. Pintakäsittelyt, kuten nitraus, PVD-pinnoite tai irrokeystävällinen pinnoite, ovat ylimääräisiä. Nämä käsittelyt voivat pidentää muotin käyttöikää ja parantaa irtoamista, mutta ne eivät aina sisälly perushintaan. Pyydä rivikohtaa välttääksesi yllätyksen lopussa.
Ammattimaiset muottien toimittajat tarjoavat asiakirjoja, jotka sisältävät materiaalitodistukset, lämpökäsittelyraportit, CMM-tarkastustiedot ja huoltokäsikirjan. Autoalan ohjelmien osalta tämä dokumentaatio on pakollinen PPAP-vaatimusten mukaisesti. Näiden asiakirjojen valmistelun, projektin aikataulun hallinnan ja tarkistuspyyntöjen pitämisen kustannukset ovat yleensä pieni prosenttiosuus kokonaissummasta, mutta yksityiskohtaisessa tarjouksessa se on yksilöitävä. Toimittaja, joka tarjoaa läpinäkyvän projektinhallinnan valokuvilla ja edistymisraporteilla, on muutaman tuhannen dollarin arvoinen, jonka se voi lisätä.
Moniin kuvaamistamme kustannuksista vaikuttavat voimakkaasti osan suunnitteluvaiheessa tehdyt päätökset. Jo ennen tarjouspyynnön lähettämistä voit muokata muotin kustannuksia optimoimalla osan geometriaa. Tässä on yleisimmät suunnitteluparametrit ja niiden vaikutus.
Veto on pystysuoraan pintaan lisätty kartio, jotta valukappale voidaan työntää ulos tarttumatta. Alumiinille tyypillinen vetokulma on 1°, mutta 2° on turvallisempi syvemmille rivoille ja ytimille. Jos veto on liian pieni, muotti vaatii lisäkiillotusta ja osassa voi olla vetojälkiä. Vielä tärkeämpää on, että nollavastusrivat vaativat ylimääräisiä sivutoimia tai lisättyä koneistusta, jotka molemmat lisäävät kustannuksia. Luonnoksen tarkistaminen ajoissa on halvin tapa säästää rahaa.
Äkilliset seinämänpaksuuden muutokset aiheuttavat kutistumisaukkoja ja huokoisuutta. Muotin muotoilu voi kompensoida lisäämällä lisäosia ja jäähdytyksiä, mutta se lisää kustannuksia. Osa, jonka seinämän paksuus on tasainen 3 mm, on paljon helpompi täyttää ja jäähdyttää kuin osa, joka hyppää 2 mm:stä 5 mm:iin ulkoneman lähellä. Seinien pitäminen yhtenäisinä vähentää sisäisen jäähdytyksen tarvetta ja vähentää kuumien pisteiden riskiä.
Jokainen alaleikkaus vaatii liukukappaleen. Voit vähentää diojen määrää muuttamalla leikkauslinjan suuntaa tai hyväksymällä ominaisuuden, joka vaatii toissijaista työstöä. Esimerkiksi anturin ulokkeen ulkokierre voidaan porata valun jälkeen sen sijaan, että se valaisi paikalleen, jolloin vältetään pyörivä sydän. Koneistuksen lisäkustannukset ovat usein alhaisemmat kuin muotissa olevan monimutkaisen luistin kustannukset.
Kun alaleikkaus on väistämätön, kannattaa kysyä, voidaanko se muodostaa löysällä ytimellä, joka poistetaan manuaalisesti jokaisen laukauksen jälkeen. Tämä on edullinen vaihtoehto pienivolyymiisille osille, mutta se hidastaa syklin kestoa, eikä sitä välttämättä voida hyväksyä suuren volyymin tuotannossa. Suuren volyymin autonosissa hydraulinen liukumäki on ainoa luotettava vaihtoehto.
Mitä tiukempi toleranssi, sitä kalliimpi muotti. Voit säästää kustannuksia määrittämällä kriittiset mitat, jotka todella tarvitsevat ±0,1 mm, ja sallimalla standardinmukaiset painevalutoleranssit muualla. Muotinrakentaja voi sitten keskittää koneistukseen huomion sinne, missä sillä on merkitystä. Liian monet ostajat soveltavat tiukkoja toleransseja jokaiseen ominaisuuteen ilman perusteita, ja muotin hinta nousee jokaisen ulottuvuuden huomiotekstin myötä.
Jos osassa on koristeellinen A-luokan pinta, muotti on kiillotettava peilipintaiseksi ja pintakuvioitava tarvittaessa. Kiillotus ja etsaus voivat kestää päivien erikoistyötä. Mattapinta tai koneistettu pinta sen sijaan vaatii vähemmän manuaalista kiillotusta. Kuvioidun alueen valitseminen vain pienelle paneelille koko osan sijaan on toinen tapa hallita kustannuksia.
Valaminen kierreterissä tai käyttämällä irrotettavia inserttitappeja lisää käsittelyn monimutkaisuutta painevalujaksoon. Muotin tulee olla suunniteltu kuormittamaan ja pitämään sisäosa ruiskutuksen aikana, ja automaatiojärjestelmän on asetettava se tarkasti. Tämä voi nostaa muotin kustannuksia 5 000 - 20 000 dollarilla syklin terien lukumäärästä riippuen. Usein on taloudellisempaa käyttää osassa yksinkertaista reikävalua ja käyttää erillistä kierteitysoperaatiota, ellei sisäosa vaadi asennuksen lujuuden tai tiivistyksen vuoksi.
Kokemuksemme mukaan asiakkaiden rohkaiseminen tarkistamaan osasuunnittelunsa näiden kriteerien mukaisesti vähentää usein muotin kokonaiskustannuksia 10–25 % ilman, että komponentin toiminta muuttuu. Muottiliikkeen DFM-palaute ei ole yritys paisuttaa budjettia; se on suora tie edullisempaan työkaluun.
Painevalumuotin ostohinta on vain lähtökohta. Sen käyttöiän aikana käytät rahaa huoltoon, korjauksiin, pinnoitteisiin ja varaosiin. Muotin odotetun käyttöiän ymmärtäminen on välttämätöntä todellisen osakohtaisen hinnan laskemiseksi.
Tavallisen H13-alumiinipainevalumuotin odotetaan yleensä tuottavan 80 000–120 000 hyvää laukausta ennen kuin ensisijaiset kulutuspinnat on vaihdettava. Tämä numero ei ole takuu; se riippuu metalliseoksen lämpötilasta, ruiskutusnopeudesta, lämpökierrosta ja siitä, kuinka hyvin jäähdytysjärjestelmä toimii. Ensiluokkaisesta teräksestä ja hyvästä jäähdytyksestä valmistettu muotti voi saavuttaa 150 000–200 000 laukausta, kun taas heikompilaatuinen työkalu voi näyttää lämmöntarkistuksen 30 000 laukauksen jälkeen.
Magnesiumlejeeringit valetaan hieman alumiinia alhaisemmissa lämpötiloissa, mikä usein mahdollistaa hieman pidemmän muotin käyttöiän, jos prosessia ohjataan hyvin. Sinkkiseokset ovat helpoimpia muotissa, ja kuumakammioiset sinkkimuotit ylittävät usein 500 000 laukausta, koska käyttölämpötila on paljon alhaisempi. Tämä on yksi syy siihen, miksi sinkkityökalut rakennetaan usein karkaistuilla teräsillä, joita käsitellään vähemmän aggressiivisesti kuin alumiinityökaluja.
Painevalumuottien päävikatila on lämpötarkistus, kun sadat lämpösyklit aiheuttavat pienten halkeamien verkoston muotin pintaan. Halkeamat aiheuttavat valuosaan pintavirheitä ja aiheuttavat lopulta juottamista tai tarttumista. Säännöllinen huolto, mukaan lukien halkeamien kiillotus ja pinnan käsittely, voi pidentää muotin käyttöikää. Jokaisella korjausjaksolla on kuitenkin hintansa, ja muotti on otettava offline-tilaan korjauksen ajaksi.
Huoltobudjetin asettaminen 5–10 %:iin alkuperäisestä muotin hinnasta vuodessa on kohtuullinen sääntö alumiini- ja magnesiummuoteille. Sinkin osalta luku on pienempi. Tämä budjetti kattaa uudet ejektorin tapit (jotka kuluvat), vaihtolasit ja uudelleenkiillotuksen suuren volyymin ajon jälkeen. Jos teet sopimuksen muottien valmistajan kanssa korjauksista, sinun on myös suunniteltava muotin takaisinkuljetuksen logistiikka ja aika, jonka aikana et voi valmistaa osia.
Jotkut toimittajat tarjoavat muotinhuoltosopimuksia. Muotti palautetaan tarkastettavaksi X tuhannen laukauksen jälkeen ja toimittaja suorittaa määrätyt huoltotoimenpiteet kiinteää maksua vastaan. Tämä suojaa investointisi ja voi estää pitkiä tuotantopysähdyksiä. Nämä sopimukset eivät ole yleisiä kaikilla markkinoilla, mutta niitä kannattaa kysyä, jos odottaa suurta vuosivolyymiä.
Muotin hinta osaa kohden riippuu valmistamiesi osien kokonaismäärästä. Tämä on painevaluprojektin tärkein laskelma. Tässä on suora esimerkki.
Oletetaan, että muottivaihtoehto A maksaa 20 000 dollaria ja tuottaa osan 30 sekunnin sykliajassa. Muottivaihtoehto B maksaa 40 000 dollaria, mutta tuottaa saman osan 22 sekunnin jaksossa, koska siinä on parempi jäähdytys ja erilainen porttiasettelu. Jakson ajan lyhennys säästää 8 sekuntia osaa kohden. Yli 100 000 laukausta eli 800 000 sekuntia, noin 222 tuntia koneaikaa. Kun konetuntihinta on 80 dollaria, säästöt ovat 17 760 dollaria. Tässä tapauksessa kalliimpi muotti maksaa suurimman osan ylimääräisestä 20 000 dollarista saman tuotantomäärän sisällä. Jos volyymi on 500 000 laukausta, ylimääräinen investointi on mitätön säästöihin verrattuna.
Myös päinvastoin on totta. Edullisempi muotti, jonka odotettu käyttöikä on lyhyempi, voi olla oikea ratkaisu, kun tarvitset vain 15 000 osaa niche-tuotteeseen. Yli 15 000 osasta kulutettu 45 000 dollarin pitkäikäinen muotti saattaa lisätä 3 dollaria osalta, kun taas 20 000 dollarin lyhytikäinen muotti lisää vain 1,33 dollaria osaa kohti. Voit sitten hyväksyä korkeammat varaosakustannukset. Keskeinen päätöstekijä on vuotuinen volyymi ja luottamus ennusteeseesi.
Suorita yksinkertainen kannattavuusanalyysi ennen kuin viimeistelet muotin eritelmän. Laske kokonaisinvestointi ja osakohtainen hinta kolmella eri volyymilla: konservatiivinen odotettu volyymi, perusennuste ja suuri määrä. Jos suuren volyymin skenaario on uskottava, sijoita pidemmän käyttöiän muottiin. Jos konservatiivinen tapaus on todennäköinen, pienennä alkuinvestointia ja odota työkalun korjaamista tai uusimista.
Sama periaate pätee onteloiden laskennassa. Yksionteloinen muotti voi maksaa 30 000 dollaria, kun taas kaksionteloinen muotti voi maksaa 48 000 dollaria. Kaksionteloisessa työkalussa on 60 % suurempi investointi, mutta se suunnilleen kaksinkertaistaa tehon tunnissa. Suurella äänenvoimakkuudella sykliajan säästö oikeuttaa helposti ylimääräiset 18 000 dollaria. Pienellä tilavuudella yksionteloinen muotti on järkevämpi, koska koneen aika on pienempi pullonkaula.
Todellisena esimerkkinä tuotevalikoimastamme, osa, kuten an magnesiumseoksesta painevalettu ohjausputki on tyypillinen autoteollisuuden rakenteellinen sovellus, joka vaatii jatkuvaa mittavakautta pitkien tuotantoajojen aikana. Siinä tapauksessa korkeampi alkuinvestointi ensiluokkaiseen teräkseen ja hienostuneeseen jäähdytykseen on lähes aina oikea päätös, koska työkalun on säilytettävä tiukat toleranssit useita vuosia ilman toistuvia hitsauskorjauksia.
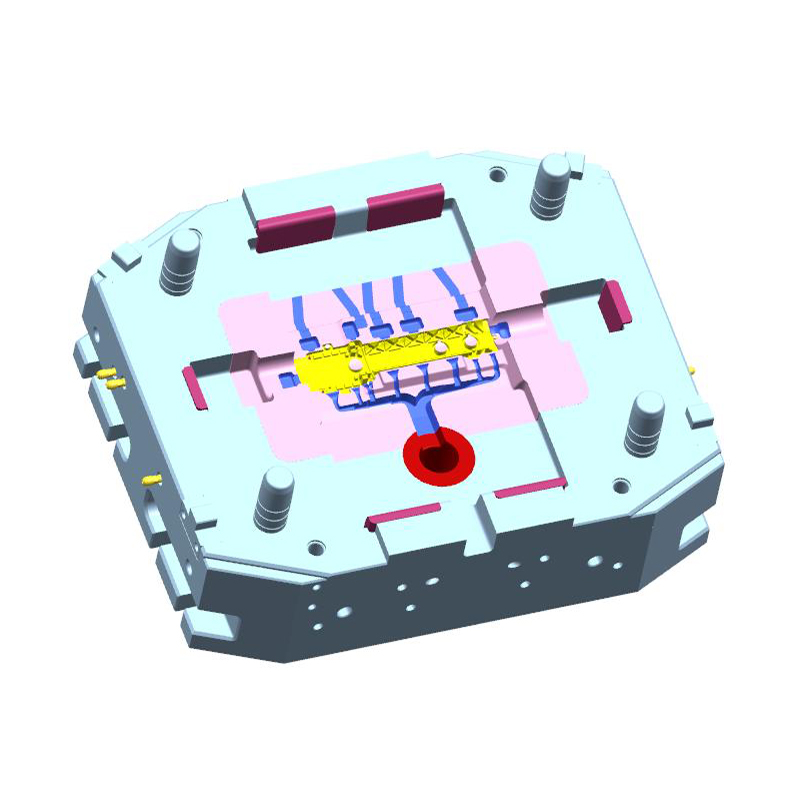
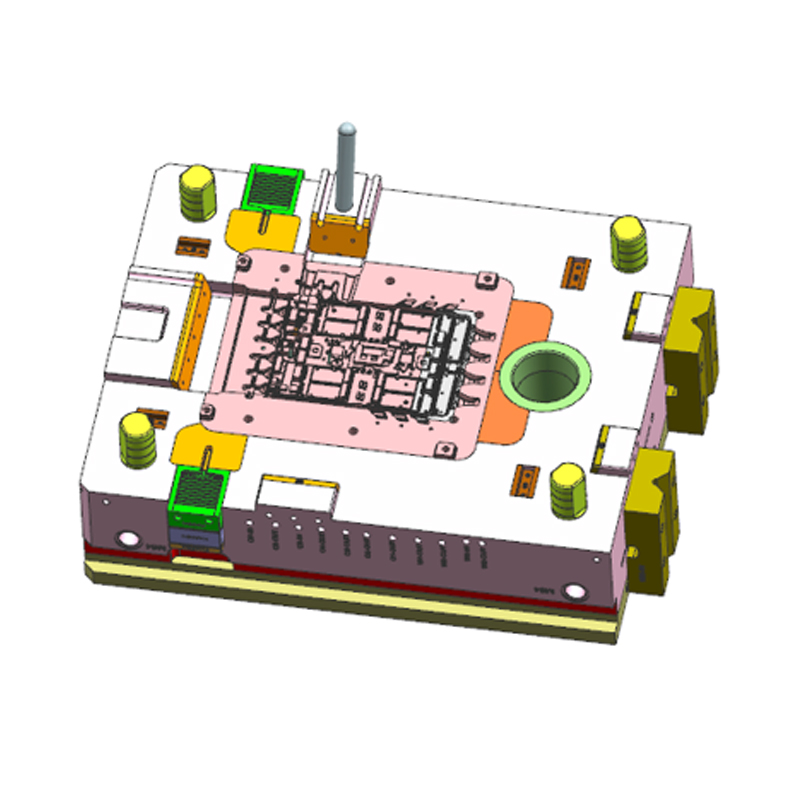
 Mukautettu magnesiumseoksesta valmistettu painevalettu ohjausputkitehdas, valmistajat - Ningbo NK Ningbo NKT Tooling Co., Ltd. on Kiinan magnesiumseoksen painevalettu ohjausputkien valmistaja ja mukautettu tehdas, tiedot: Magnesium Alloy Di... Näytä tuote →
Muottitarjouksen pyytäminen ei ole niin yksinkertaista kuin CAD-tiedoston lähettäminen ja numeron odottaminen. Luotettava tarjous vaatii täydellisen eritelmän, ja mitä enemmän aikaa käytät eritelmän valmisteluun, sitä tarkempia vertailusi ovat.
Tietojen puuttuminen on yleisin syy epätarkkoihin lainauksiin. Jos toimittaja ei tiedä vuosimäärää, hän voi olettaa suuremman määrän ja suunnitella kalliimman työkalun, jota sinä et tarvitse, tai he voivat olettaa pienen volyymin ja lainata herkän työkalun. Jos et mainitse toissijaista työstöä, joka poistaa materiaalia kriittisen ydinreiän läheltä, muotti ei välttämättä valu reikää oikeaan asentoon tai siinä voi olla tarpeeton kutistustila.
Nämä kysymykset erottavat ammattimaisen toimittajan välittäjästä. Välittäjä välittää usein pyynnön tehtaalle ja voi antaa vain epämääräisen vastauksen teknisiin kysymyksiin. Todellinen muotintekijä voi vastata suoraan, antaa prosessisuunnitelman ja näyttää esimerkin samanlaisesta muotista.
Ole varovainen, jos olemassa oleva tarjous on paljon alhaisempi kuin mikään muu tarjous samalle muotispesifikaatiolle. Ero voi johtua karkaisemattoman teräksen käyttämisestä ytimessä ja ontelossa, minimaalisista jäähdytyskanavista, ei EDM:stä kulmayksityiskohtiin tai testaamattomasta porttisuunnittelusta. Pyydä toimittajaa perustelemaan alempi hinta yksityiskohtaisella erittelyllä. Vastaavasti, jos tarjous tuskin muuttuu, kun pyydät korkeampaa odotettua muotin käyttöikää, toimittaja ei ehkä ole muuttanut suunnittelua saavuttaakseen tämän käyttöiän. Realistinen tarjous heijastaa lisääntynyttä teräslaatua ja jäähdytysinvestointia mielekkäällä hinnankorotuksella.
On myös tärkeää varmistaa toimittajan todellinen valmistuskapasiteetti. Jos hankit ulkomaiselta toimittajalta, pyydä viimeisimmät valokuvat koneistuslattiasta ja soita videopuhelu nähdäksesi rakennettavan muotin. Esimerkiksi yrityksemme työmaaprofiilista näkyy nykyaikainen tehdas, jossa on 6 000 neliömetriä valmistustilaa ja yli 80 työntekijää, mikä vastaa vakavaa muottien valmistajaa. Mutta sinun tulee myös vahvistaa projektiisi käytettävissä olevat koneet. Jokainen CNC-koneella varustettu tehdas ei pysty rakentamaan suurta monimutkaista muottia.
Alimman muottitarjouksen valitseminen voi olla houkuttelevaa, mutta muotti on tuote, joka muokkaa jokaista myymääsi osaa seuraavien vuosien ajan. Toimittajien väliset kustannuserot eivät ole vain lisäystä; ne heijastavat suunnittelusyvyyttä, valmistuskykyä, laatujärjestelmiä ja halukkuutta tukea muottia toimituksen jälkeen.
Kokenut muottivalmistaja kuten Ningbo NKT Tooling Co., Ltd. tuo enemmän kuin koneistustaidot. Tuomme historian, joka alkaa omasta painevalumuottien suunnittelustudiosta vuonna 2009, jota seuraa vuosien sinkki- ja alumiinityökalujen rakentaminen ja laajeneminen magnesiumseoksesta valmistettuihin auton osiin ja suurtyhjiömuotteihin vuonna 2016. Tämä aikajana tarkoittaa, että olemme työskennelleet ohutseinäisten rakenneosien ja tiukkojen ohjausosien haasteiden läpi. Tiedämme, miksi muotti pettää ja kuinka suunnitella vikaa vastaan.
Tämä kokemus muuttuu suoraan muotin kustannuksiksi suunnitteluvaiheessa. Voimme ehdottaa porttipaikkaa, joka vähentää hitsauslinjoja, tai jäähdytyskanavajärjestelyä, joka lyhentää kiertoaikaa 15 %, tai luistirakennetta, joka on kestävämpi ja helpompi huoltaa. Nämä ehdotukset eivät ole ilmaisia, mutta ne vähentävät osan kustannuksia ja käyttökatkosten riskiä.
Myös laatujärjestelmillä on merkitystä. Meillä on ISO9001-sertifikaatti, joka saavutettiin ensimmäisen kerran vuonna 2011. Muodollinen laatujärjestelmä luo kurinalaisen prosessin suunnittelun arvioinneille, materiaalitarkastukselle, prosessin sisäiselle mittaukselle ja lopulliselle validoinnille. Autoalan asiakkaille johdonmukainen dokumentointi on välttämätöntä. Toimittaja, jolla ei ole dokumentoitua laatujärjestelmää, voi silti tuottaa hyvän muotin, mutta prosessi ei ole toistettavissa ja piilovian riski on suurempi.
Kun arvioit toimittajaa, ota huomioon koko arvovirta. Saatko kattavan DFM-raportin? Käyttääkö toimittaja virtaussimulaatiota täytön ja jähmettymisen tutkimiseen? Valmistavatko he suurtyhjiömuotin kiinnittäen yhtä paljon huomiota tiivistykseen kuin geometriaan? Nämä ominaisuudet ovat yhä enemmän vakiona autojen alumiinivalussa. Esimerkiksi a alumiiniseoksesta painevalettu kannatin on rakenneosa, joka vaatii suurta lujuutta ja pientä huokoisuutta. Toimittaja, joka on rakentanut satoja samanlaisia kiinnikkeitä, tietää ihanteellisen juoksusuhteen ja varotoimenpiteet kutistumisen hallinnassa.
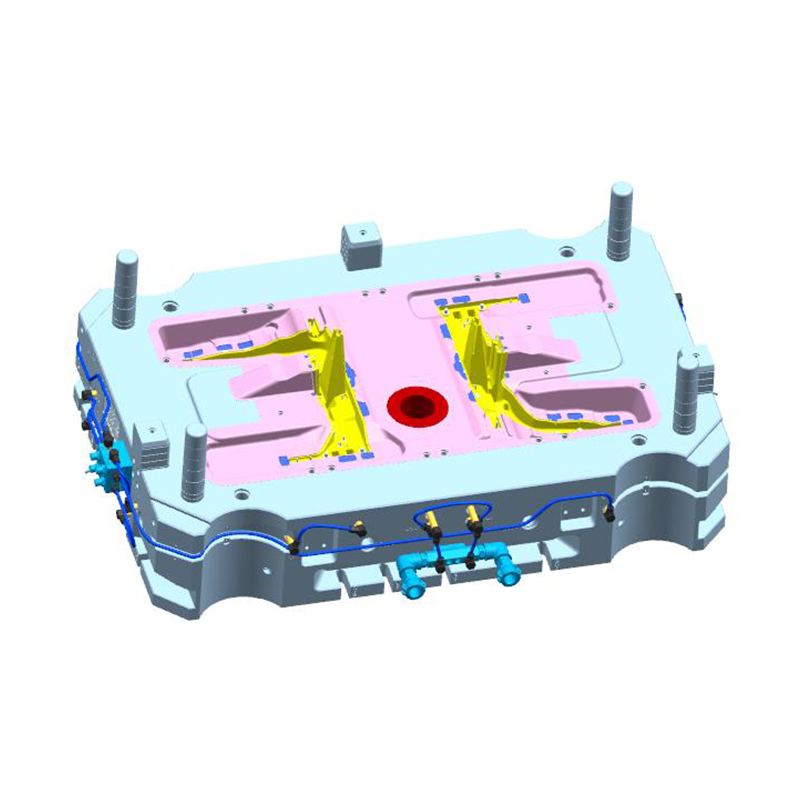
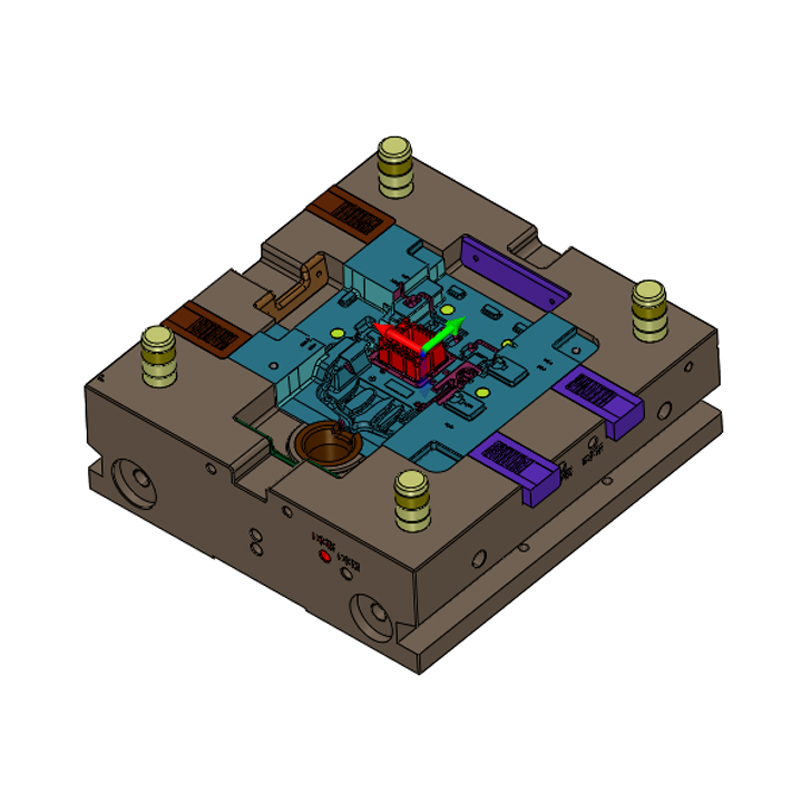
 Mukautettu alumiiniseoksesta valmistettu painevalettu kannatintehdas, valmistajat - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. on Kiinan alumiiniseoksesta valmistettu painevalettu kannattimen valmistaja ja mukautettu tehdas, yksityiskohdat: ADC12-alumiiniseos ... Näytä tuote →
Tuotantokerroksessamme hoidamme kaikki työt: tavanomaiset, suurtyhjiö- ja puristusvalumuotit sekä kuumakammioiset sinkkityökalut ja moniliukukoneet. Pidämme myös näkemystämme laajempaan valmistusprosessiin. Esimerkiksi moottorin kotelon muotin on toimittava yhdessä jäähdytysosien automaattisen lisäyksen ja sitä seuraavan koneistuksen kanssa. Jos muotinvalmistaja ymmärtää nämä loppuvaiheet, se voi välttää kokoonpanoa monimutkaistavien ominaisuuksien luomisen.
Kun vertaat muottien toimittajia, pyydä tapaustutkimuksia osista, joilla on samanlainen mittakaava ja monimutkaisuus. Älä arvioi portfoliota pelkästään kauniiden muotoiltujen osien perusteella. Kysy ensimmäisistä kokeista, haasteista ja siitä, kuinka ne ratkaisivat odottamattomat huokoisuus- tai mittaongelmat. Vastaukset kertovat enemmän toimittajasta kuin tarjouksen numero.
Muista lopuksi, että muotti on pääomasijoitus. Hyvin rakennettua muottia voidaan korjata, muokata ja käyttää uudelleen useita vuosia tai jopa vuosikymmeniä sinkkityökalujen tapauksessa. Huonosti rakennettu muotti voi rasittaa tuotantoaikatauluasi ja vahingoittaa asiakassuhdettasi. Painevalumuotin todelliset kustannukset sisältävät häiriöt, viiveet ja romut, jotka saattavat johtua liian aikaisin tehdystä kustannussäästöpäätöksestä.
Yhteenvetona ei ole yhtä vastausta kysymykseen "Mikä on painevalumuotin tyypillinen hinta?" Ainoa rehellinen vastaus on, että se riippuu osasta, seoksesta, tuotantomäärästä ja spesifikaatiosta. Yksinkertainen sinkki kuumakammioinen muotti voidaan valmistaa alle 10 000 dollarilla, kun taas suuri moniliukuinen alumiinisuulake tyhjiöllä voi ylittää 100 000 dollaria. Budjettia ei kuitenkaan pidä asettaa ennen kuin osan asianmukainen tekninen arviointi on tehty.
Aloita ymmärtämällä selkeästi vuotuinen määräsi ja muotin käyttöikätarpeesi. Ota sitten yhteyttä toimittajaan, joka haastaa olettamuksesi yksityiskohtaisella DFM- ja kustannuserittelyllä. Jos hankit osia autoteollisuuden sovelluksiin, etsi kumppani, jolla on todistetusti kokemusta sekä perinteisistä että edistyneistä prosesseista ja joka osaa selittää alkukustannusten ja pitkän aikavälin tuottavuuden väliset kompromissit. Hieman suurempi muottiinvestointi on usein perusteltua, jos se mahdollistaa lyhyemmät sykliajat, pienemmän huokoisuuden ja vähemmän vikoja. Ja jos olet epävarma, pyydä toimittajaa opastamaan sinua vastaavan tapauksen, kuten esim alumiiniseoksen painevalun käyttö autojen osissa , joka havainnollistaa, kuinka suunnittelu- ja prosessivalinnat lopulta ohjaavat maksamaasi hintaa.
Wangshan Road, Jiangbein alue, Ningbo, Zhejiang, Kiina
86-135-64796935
Tekijänoikeus © Ningbo NKT Tooling Co., Ltd. Kaikki oikeudet pidätetään.

