
Yhteystiedot
-
 Wangshan Road, Jiangbein alue, Ningbo, Zhejiang, Kiina
-
 86-135-64796935
Pyydä tarjous
Tyypilliset painevalumuotin kustannukset: hintaluokat, kustannustekijät ja tarjousten laskeminen
2026-08-13
Pieni sinkkiseoksen painevalutyökalu yksinkertaiselle osalle voi maksaa noin 3 000 - 8 000 dollaria. Keskikokoinen alumiinimuotti, jossa on kaksi onkaloa ja perusvesijäähdytys, laskeutuu yleensä 15 000 - 50 000 US dollarin välille. Suuri autojen tai uusien energiaajoneuvojen rakennemuotti, jota käytetään moottorikotelossa, vaihteistokotelossa tai akkukotelossa, voi maksaa 100 000 dollaria nopeasti, ja versiot, joissa on suuri liukujärjestelmä ja konforminen jäähdytys, on noteerattu yli 300 000 dollaria. Hyödyllisin vastaus kysymykseen ei siis ole yksi numero vaan bändi. Suunnittele 3 000 dollaria alhaisiin hintoihin, 20 000 - 60 000 dollaria useimpiin tuotantoalumiinityökaluihin ja huomattavasti enemmän monimutkaisiin autojen muotiin. Tässä artikkelissa kerrotaan, mikä siirtää tarjouksen kyseisen kaistan alaosasta ylöspäin, miksi valikoima on olemassa ja kuinka toimittajat itse asiassa laskevat saamasi numeron.
Painevalumuotti ei ole luetteloituote. Se on räätälöity tarkkuustyökalu, joka alkaa asiakkaan osapiirustuksista, koneistetaan taotuista teräslohkoista ja viritetään koeiskuilla, kunnes se tuottaa spesifikaatioiden mukaisia osia. Koska geometria, seos, tuotantomäärä, pintakäsittelyvaatimukset ja laatuvaatimukset muuttuvat jokaisen projektin myötä, muotin hinta muuttuu niiden mukana. Toimittajat eivät ota hintaa luettelosta; he lainaavat sitä osan rakenneanalyysistä ja sen takana olevasta tuotantoohjelmasta.
Osageometria määrittää muotin ulkomitat, luistien ja hylsyjen lukumäärän, ontelon syvyyden ja muodon, portin sijainnin ja jäähdytyskanavien monimutkaisuuden. Tasainen, laatikon muotoinen osa, jossa on avoimet sivut, on yksi halvimmista työkaluista. Suljettu kotelo, jossa on sisäiset rivat, ulkonemat, jakolinjaan nähden kohtisuorassa olevat reiät ja liikkuvia luistia vaativat alaleikkaukset, maksaa monta kertaa enemmän. Teräksen tilavuus, työstöaika ja valuvirheiden riski kasvavat geometrian vaikeuden myötä, ja toimittajat sisällyttävät sen tarjoukseen.
Se auttaa erottamaan itse muotin sen valmistamista osista. Muotti on pääomakustannus, joka maksetaan kerran ja poistetaan sitten tuotantoajon aikana. Valetun osan yksikköhinta heijastaa syklin kestoa, materiaalia, työtä ja yleiskustannuksia, mutta ei työkalun koko hintaa. Ostajat, jotka vertailevat muottien tarjouksia vertaamatta myös osan hintaa, suunniteltua määrää ja työkalun käyttöikää, tekevät vääriä johtopäätöksiä. Halpa muotti, joka vaatii usein korjauksia tai tuottaa epäjohdonmukaisia osia, voi nostaa kokonaiskustannuksia dramaattisesti. Muotin todellinen arvo mitataan laukauksissa, ei alkuperäisessä laskussa.
Ymmärtääksesi, miksi tarjoukset eroavat, on hyvä tietää, mistä toimittajan on maksettava. Muottitarjous koostuu viidestä päälohkosta: suunnittelu, teräs, koneistus, vakiokomponentit ja näytteenotto. Jokaisella lohkolla on oma kustannusrakenne ja riskiprofiili.
Suunnitteluvaihe sisältää portin ja kiskon suunnittelun, jäähdytyslaskelman, vetoanalyysin, kutistumisen kompensoinnin sekä muottivirtauksen simuloinnin vaativille osille. Monimutkaisessa autovalussa suunnittelija määrittelee myös luistin käyttötavan, irrotusjärjestyksen ja muotin lämpötasapainon. Suunnittelu vie tunteja, ja ne tunnit ovat maksullisia. Yksinkertaisissa muoteissa suunnittelu voi muodostaa 5–10 prosenttia tarjouksesta; monimutkaisissa ohutseinäisissä autonosissa, joissa on tiukat toleranssit, osuus voi olla 15 prosenttia tai enemmän. Suunnittelussa on myös piilotettu riski: huonosti suunniteltu muotti saattaa vaatia uudelleenkäsittelyä ensimmäisen kokeilun jälkeen, minkä vuoksi kokeneet toimittajat panostavat simulaatioon arvauksen sijaan.
Muotti terästä is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Ontelo muotoillaan CNC-jyrsinnällä ja viimeistellään EDM- tai lankaleikkauksella terävien kulmien ja syvien yksityiskohtien saamiseksi. Tarvittava aika riippuu leikattavasta pinta-alasta, teräksen kovuudesta ja kiinnitettävästä toleranssista. Kovat teräkset leikkaavat hitaammin ja kuluttavat enemmän työkaluja. Kiillotus, jos valussa vaaditaan kiiltävää pintakäsittelyä, lisää käsityötä. Koneistus on tyypillisesti tarjouksen kallein kappale, joskus 30-40 prosenttia kokonaismäärästä.
Luistit, hylsyt, ejektorin tapit, ohjauspilarit, vesiliitännät ja jakotaso on kaikki asennettava ja kohdistettava. Suulakkeen tulee sulkeutua ruiskutuskoneessa oikealla lukituspaineella, ja puoliskojen on liityttävä tasaisesti, jotta välähdystä ei muodostu. Sovitus on käsityötä. Se vaatii taitavia työkaluntekijöitä, ja sitä on vaikea pakata aikatauluun.
Useimmat toimittajat sisällyttävät tarjoukseen kaksi tai kolme koekierrosta. Muotti asennetaan oikealle painevalukoneelle, tehdään koelaukauksia, mitataan osat ja tehdään korjauksia. Materiaalia kulutetaan, koneaikaa vuokrataan ja insinöörit analysoivat tuloksia. Jos kokeilu paljastaa mittaongelman tai täyttökuvion ongelman, muotti menee takaisin myymälään muokkausta varten. Jotkut toimittajat tarjoavat kokeita valinnaisena rivinä; toiset sisällyttävät ne kokonaismäärään. Tarkista aina, mitä numeron sisällä on.
Suunnittelu, teräs, koneistus ja näytteenotto selittää, mitä tarjoukseen sisältyy, mutta neljä erityistä suunnittelu- ja tuotantopäätöstä hallitsevat lopullista hintaa. Iskujärjestyksessä ne ovat osien monimutkaisuus, onteloiden määrä, muotin koko ja jäähdytysjärjestelmän rakenne.
Monimutkaisuus on klassinen hintakerroin. Harkitse, mitä tapahtuu, kun osassa on alta leikkaus, mikä on mikä tahansa ominaisuus, joka estää suoran irtoamisen muotista. Alaleikkaus pakottaa suunnittelijan lisäämään liukukappaleen tai kokoontaitettavan ytimen, joka liikkuu hydraulisella tai mekaanisella käytöllä. Yksi liukumäki lisää muottiin tuhansia dollareita sekä huoltopisteen työkalun koko käyttöiän ajan. Kaksi diaa voi lisätä kymmeniä tuhansia. Sisäkierteet, napsautuskoukut ja vinot ominaisuudet lisäävät työkaluja. Jokainen poistosuuntaa vaikeuttava ominaisuus lisää muotissa olevien liikkuvien osien määrää, työstöaikaa ja epäonnistumisriskiä yli 100 000 laukauksella.
Toisaalta erotusviivan kanssa linjassa olevat ominaisuudet lisäävät vähän kustannuksia. Syvyyskulmat, suuret säteet ja tasainen seinämän paksuus eivät vaadi ylimääräisiä mekanismeja. Osasuunnittelijalla on enemmän vaikutusvaltaa muotin kustannuksiin kuin muotin valmistajalla. Hyvä toimittaja tai hyvä valmistettavuuden arviointi voi tunnistaa kustannussäästöt ennen kuin terästä leikataan.
Onteloiden määrä määrittää, kuinka monta osaa valmistetaan laukausta kohti. Yksi onkalo tuottaa yhden osan sykliä kohden; kaksi onkaloa tuottaa kaksi; neljä tuottaa neljä. Lisää onteloita nostaa muotin hintaa, koska koneistusmäärä ja teräskoko kasvavat, mutta ne alentavat yksikkökustannuksia, kun tilausmäärä on suuri. Muotti, jossa on kaksi onteloa, voi maksaa 60–80 prosenttia enemmän kuin sama muotti, jossa on yksi ontelo, ei kaksinkertainen, koska pohja ja kiinnitysjärjestelmä ovat yhteiset. Toimittajat laskevat optimaalisen kaviteetin määrän vuotuisen tuotantotavoitteen, konekapasiteetin ja osapainon perusteella. Jos tarvitset vain 20 000 osaa vuodessa, yksionteloinen muotti on yleensä järkevä valinta. Jos tarvitset 500 000, sama logiikka työntää kohti kahta tai neljää onteloa.
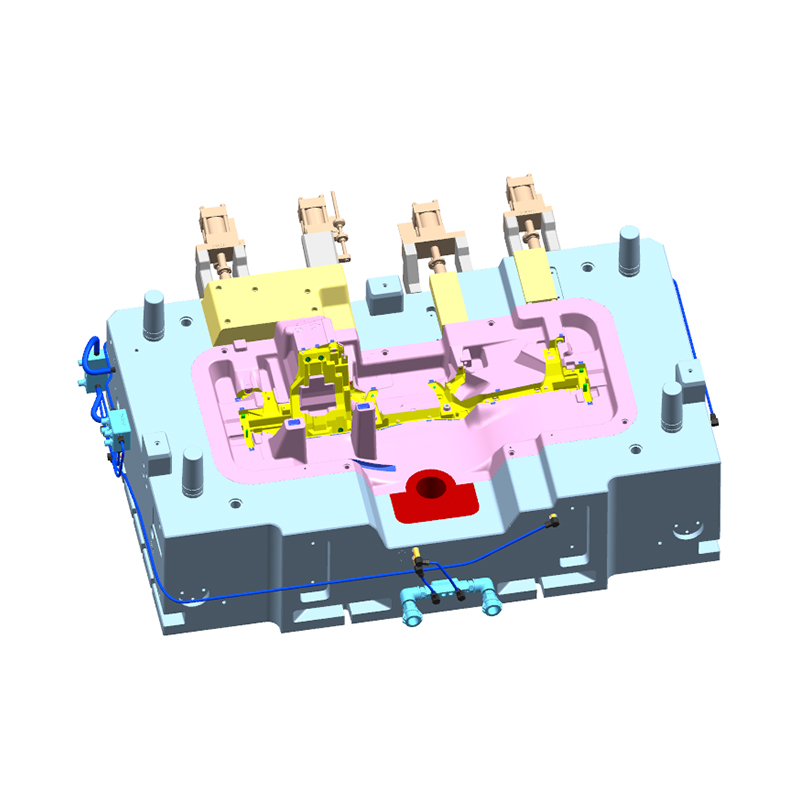
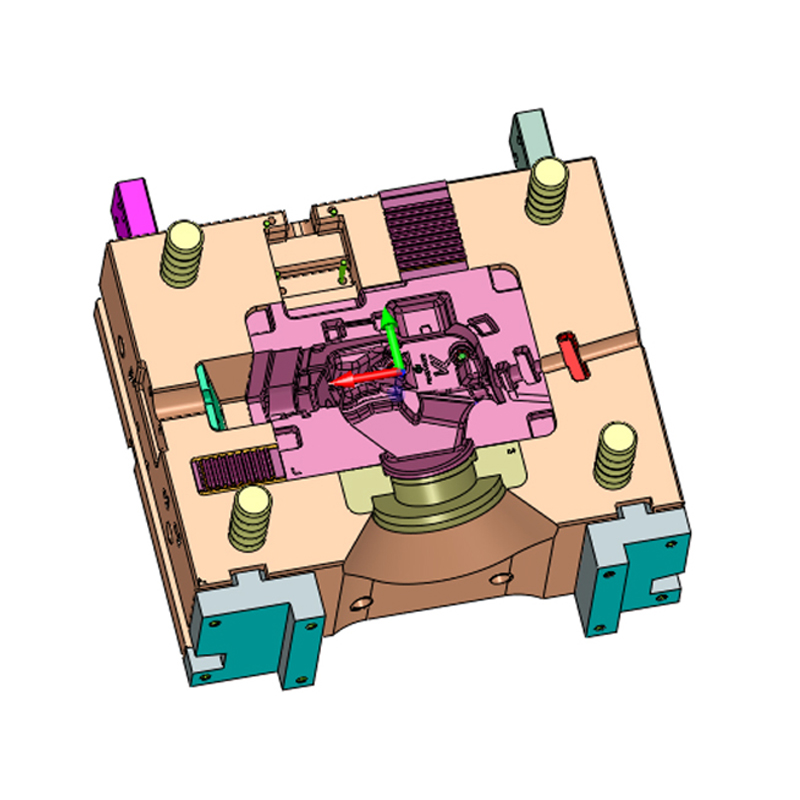
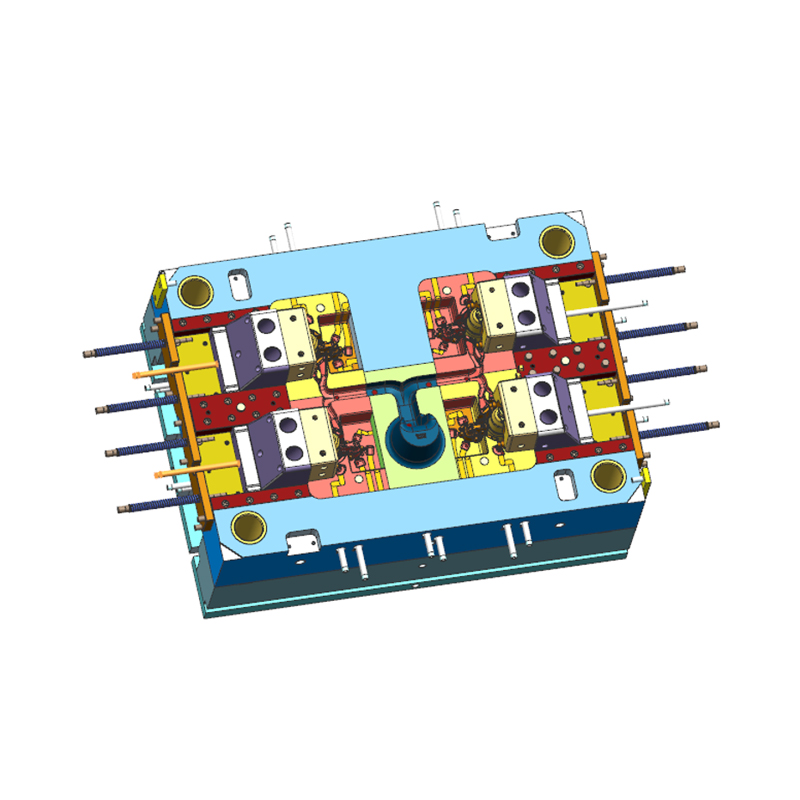
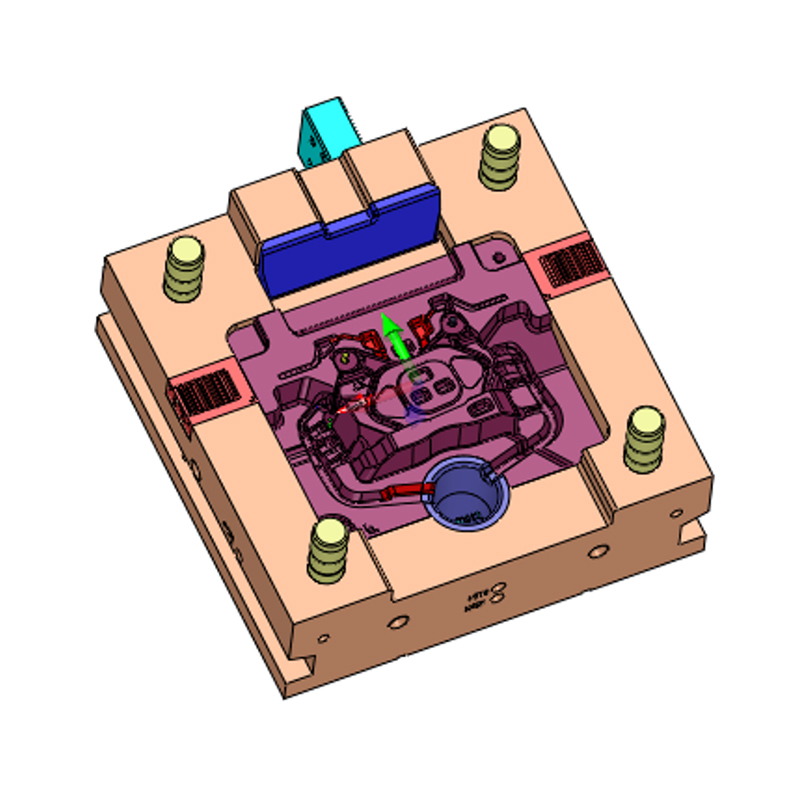
Muotin ulkokoko määräytyy osan projisoidun alueen, onteloiden lukumäärän ja jakojärjestelmän mukaan. Muotin koko määrittää, minkä vetoisuudeltaan ruiskukonetta tarvitaan, ja se puolestaan vaikuttaa painevalulaitoksen kapasiteettiin ja koneen tuntimäärään. Suuremmat muotit maksavat enemmän teräksessä, koneistuksessa, lämpökäsittelyssä ja käsittelyssä. Korrelaatio ei ole täysin lineaarinen, mutta se on vahva. Pieni 150 tonnin kuumakammiokone sinkkiosia varten voi majoittaa muotin, joka on vain 350 mm:n neliö; 2200 tonnin kylmäkammiokone moottorikoteloon vaatii pienen auton kokoisen muotin. Näiden kahden pisteen välillä työkalukustannukset voivat muuttua kertoimella 30. Hyvä vertailuesimerkki on 800t alumiiniseosta painevalettu laatikko , joka kuuluu tuotevalikoiman keskisuurten ja suurten segmenttien joukkoon ja osoittaa, kuinka paljon terästä ja terän suunnittelua tarvitaan vakavaan alumiinityökaluprojektiin.
 Mukautettu 800T alumiiniseoksesta valmistettu painevalettu laatikkotehdas, valmistajat - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. on kiinalainen 800T alumiiniseoksesta valmistettu painevalettu laatikkovalmistaja ja mukautettu tehdas, yksityiskohdat: Alumiiniseosmuotti... Näytä tuote →
Jäähdytys on vähiten näkyvä kustannustekijä ja yksi tärkeimmistä tuottavuuden kannalta. Nopeus, jolla sula metalliseos jähmettyy, määrittää syklin ajan ja siten hinnan per hauta. Yksinkertaiset suoraan poratut jäähdytyslinjat ovat edullisia ja sopivat litteisiin osiin. Muotoillut tai muotoillut jäähdytyskanavat noudattavat ontelon muotoa ja vähentävät kuumia kohtia, mutta ne vaativat juottamista, lisättävää valmistusta tai monimutkaisia porausstrategioita, jotka kaikki lisäävät kustannuksia. Suuren volyymin tuotannossa muotti, jossa on erinomainen jäähdytys, voi lyhentää kiertoa useilla sekunneilla ja maksaa korkeamman hintansa takaisin kuukausissa. Pienen volyymin tuotannossa tämä laskelma toimii harvoin, ja yksinkertaisempi jäähdytysjärjestelmä on taloudellisempi.
Muotti terästä selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Sinkkiseokset valetaan huomattavasti alhaisemmissa lämpötiloissa, joten sinkkimuotti voidaan valmistaa esikarkaistusta teräksestä, kuten P20 tai 1.2738, ja se voi silti kestää useita satojatuhansia laukauksia. Alumiiniseokset saavuttavat noin 610 °C ruiskutusportissa, ja muotin pinta näkee toistuvasti vakavan lämpöshokin, joten suulake kehittää väistämättä lämmöntarkistusta tietyn jaksomäärän jälkeen. Alumiinionteloterän työkalun käyttöikä on yleensä 60 000 - 150 000 laukausta, minkä jälkeen terä joko korjataan tai vaihdetaan. Koska kaviteetin sisäosa on kallein yksittäinen komponentti, teräksen käyttöikä määrittää suoraan huoltobudjetin.
Myös lisähoidoilla on merkitystä. Nitraus, PVD-pinnoitus ja oksidikäsittelyt vähentävät juottamista ja eroosiota ontelon pinnalla, mikä parantaa vapautumista ja pidentää käyttöikää huollon välillä. Nämä prosessit lisäävät muutaman prosentin muotin hintaan ja voivat olla rahan arvoisia osissa, joissa on syvä ydin tai korkeat pintavaatimukset. Koko metallurgian aihe on riittävän syvällinen ansaitsemaan oman keskustelunsa, ja olemme kirjoittaneet erillisen sivun oikean materiaalin valinnasta alumiiniseospainevalumuotteihin, joka kattaa teräslaadut, pinnoitevaihtoehdot ja niiden vaikutuksen työkalun käyttöikään.
Valettava metalliseos ei ole pelkästään materiaalivalinta; se määrittää työkalun lämpö- ja mekaanisen suunnittelun ja siten sen rakentamiseen tarvittavan budjetin. Samalla osan geometrialla voi olla merkittävästi erilaisia muottikustannuksia sinkin, alumiinin tai magnesiumin osalta.
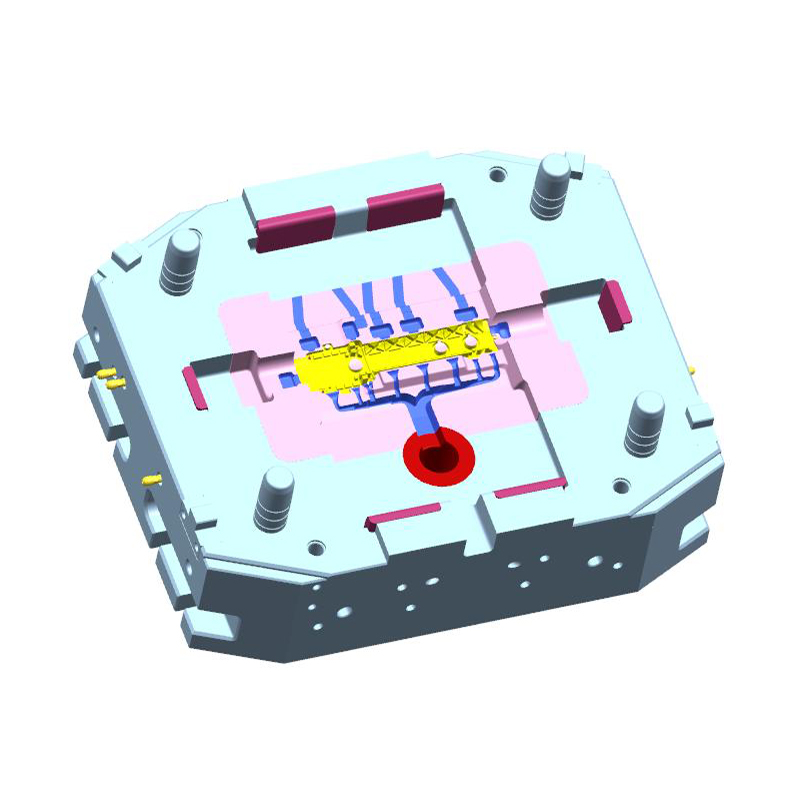
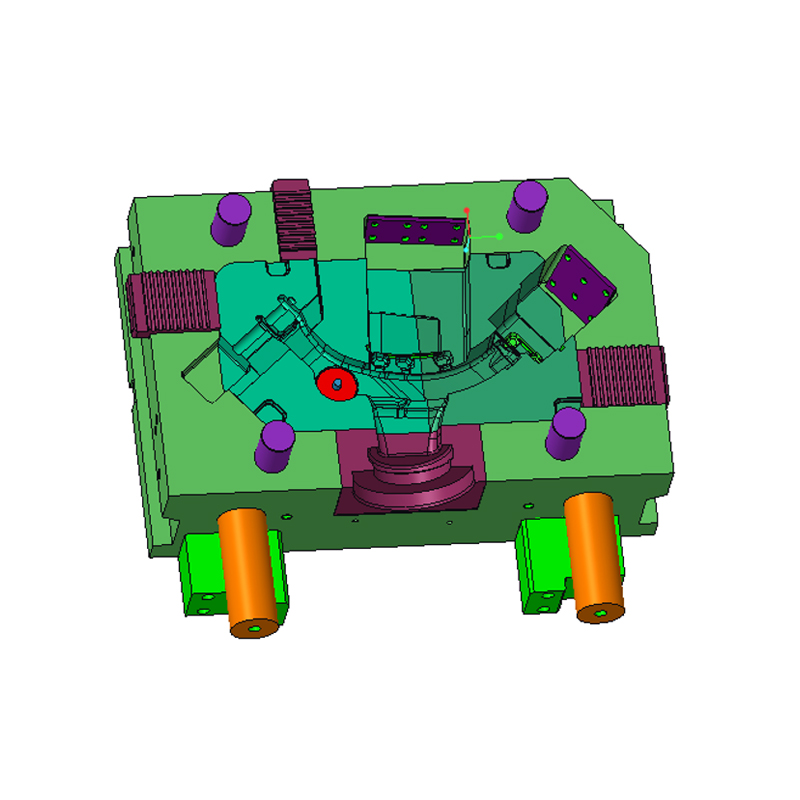
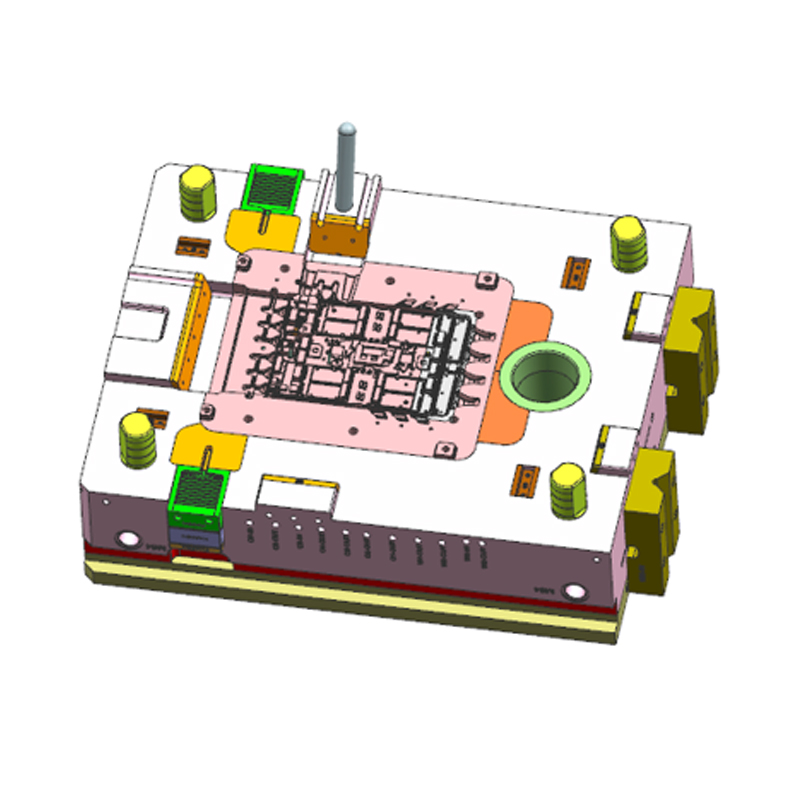
Sinkkiseokset melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t kuumakammiopainevalumuotti valmistamamme sinkkiosat ovat edullisin sisääntulokohta painevaluprosessiin.
 Muokattu 150T kuumakammiopainevalu muottitehdas, valmistajat - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. on Kiinan 150T Hot Chamber painevalumuottien valmistaja ja mukautettu tehdas, tiedot: 150T Hot Chamber Di... Näytä tuote →
Alumiiniseokset valetaan 610–700 °C:ssa, ja ne vaativat kuumatyöstettyä terästä, huolellisesti suunniteltua jäähdytystä ja kestävää poistojärjestelmää. Yksionteloinen alumiinimuotti yksinkertaiselle kannakkeelle voi maksaa 18 000 - 35 000 dollaria, kun taas kaksionteloinen autokotelon muotti liukukappaleilla ja sisäkkeillä saavuttaa 50 000 - 90 000 dollaria. Kappaleen koko on ratkaiseva mittakaavatekijä. Suuri suljettu kotelo, kuten aiemmin mainittu 800 tonnin alumiiniseoksesta valmistettu painevalulaatikko, valmistetaan tyypillisesti reilusti yli metrin halkaisijaltaan olevassa muotissa, jossa on useita sisäosia, kova kulutuslevyjärjestelmä ja jäähdytysverkko, joka on kytketty muottilämpötilan ohjausyksikköön. Tämä työkalu on usean tonnin kokoonpano, ja sen hinta heijastaa teräksen määrää, työstötunteja ja käsittelyvaatimuksia niin suuressa muotissa.
Magnesiumin valulämpötila on lähellä alumiinia, joten muottiteräs- ja jäähdytysvaatimukset noudattavat samanlaisia malleja. Suurin ero on suurtyhjiöjärjestelmien tarve ja tiukempi prosessinhallinta, erityisesti ohutseinäisten autonosien osalta. Muotin hinta on verrattavissa samankokoisiin ja monimutkaisiin alumiinityökaluihin. Magnesiummuotit vaativat myös enemmän huomiota pintakäsittelyyn ja tiivistykseen, koska magnesium on kemiallisesti reaktiivinen sulassaan. Jos osa on kevyt rakennekomponentti, kuten ohjaustuki tai ristikkopalkki, työkalukustannus on usein perusteltu sen mahdollistamalla painonsäästöllä.
Useimmat ammattimaiset muottitoimittajat rakentavat tarjouksen alhaalta ylöspäin suuntautuvasta kustannusarviosta arvauksen sijaan. Menettely noudattaa samaa logiikkaa koko toimialalla, vaikka tietyt luvut vaihtelevat kaupasta toiseen.
Ensin toimittaja tarkistaa osamallin ja tunnistaa jakolinjan, liukukappaleet, sydämet, syväyksen, portin sijainnin ja poistovaatimukset. Tämän analyysin perusteella insinööri arvioi muotin suunnittelutuntien määrän ja valmistelee alustavan muottikokoonpanon. Toiseksi muotin rungon koko määritetään osan projisoidun alueen ja syvyyden perusteella. Toimittaja laskee teräksen tilavuuden pohjassa ja terässä, kertoo valitun lajin kilohinnalla ja lisää lämpökäsittelyn. Kolmanneksi työstöaika on arvioitu: CNC-rouhinta, puoliviimeistely, viimeistely, EDM, langan leikkaus ja kiillotus. Nämä tunnit kerrotaan kauppojen hinnoilla. Koska nämä hinnat sisältävät koneen poistot, työvoiman ja yleiskustannukset, kehittyneeseen viisiakseliseen koneistukseen investoinut muottivalmistaja ilmoittaa usein korkeammat tuntihinnat, mutta vähemmän tunteja.
Neljänneksi vakiokomponentit, mukaan lukien ejektorin tapit, ohjauspylväät, paluutapit, putkiholkit, vesisuuttimet, rajakytkimet ja liukuohjaimet, lisätään luettelohintaan plus korotus. Viidenneksi sovelletaan kokoonpano- ja asennustunteja. Lopuksi toimittaja lisää koekuvausten, tarkastusten ja projektinhallinnan kustannukset ja soveltaa sitten yleiskustannuksia ja voittomarginaalia.
Tuloksena on luku, joka on vain niin hyvä kuin osatietojen täydellisyys. Osittainen piirustus, määrittelemätön seos tai ilmoittamaton pinnan viimeistelyvaatimus tuottaa alustavan tarjouksen. Kun ostajat toimittavat täydelliset CAD-tiedot, materiaalilaadun, vuosimäärän ja konetonnitoiveet, tarjouksesta tulee paljon luotettavampi ja valmisteluaika lyhenee.
Ostajat kysyvät usein, miksi tietty muotti on niin kallis, kun itse osa näyttää yksinkertaiselta. Vastaus tulee näkyviin, kun työkalukustannukset jaetaan valmistettujen valettujen osien määrään. 40 000 Yhdysvaltain dollarin alumiinimuotin osahinta on 0,80 US dollaria 50 000 osan tuotantoa kohden ja 0,08 dollaria 500 000 osasta. Muotti on investointi, jonka kustannukset katetaan korkeapainevalun alhaisilla yksikkökustannuksilla.
| Kokonaistuotantomäärä | Muotin hinta per osa | Konteksti |
|---|---|---|
| 10 000 osaa | 4,00 US dollaria | Pienikokoinen prototyyppi tai markkinarakotuote |
| 50 000 osaa | 0,80 dollaria | Tyypillinen keskimääräinen auto- tai teollisuusajo |
| 100 000 osaa | 0,40 dollaria | Suuren volyymin kuluttaja- tai autokomponentti |
| 500 000 osaa | 0,08 dollaria | Massatuotanto, jossa painevalu on täysin taloudellista |
Taulukko havainnollistaa, miksi muotin hintaa ei koskaan tulisi tarkastella erikseen. Jos suunniteltu määrä on vain 5 000 kappaletta, aihion osien CNC-työstö voi olla halvempaa ja hiekkavalutyökalut vielä halvempaa. Jos suunniteltu määrä on 200 000, ylimääräinen dollari, joka kuluu kahteen onteloon, erinomaiseen teräkseen tai parempaan jäähdytykseen, voi vähentää syklin aikaa ja yksikkökustannuksia mielekkäällä marginaalilla.
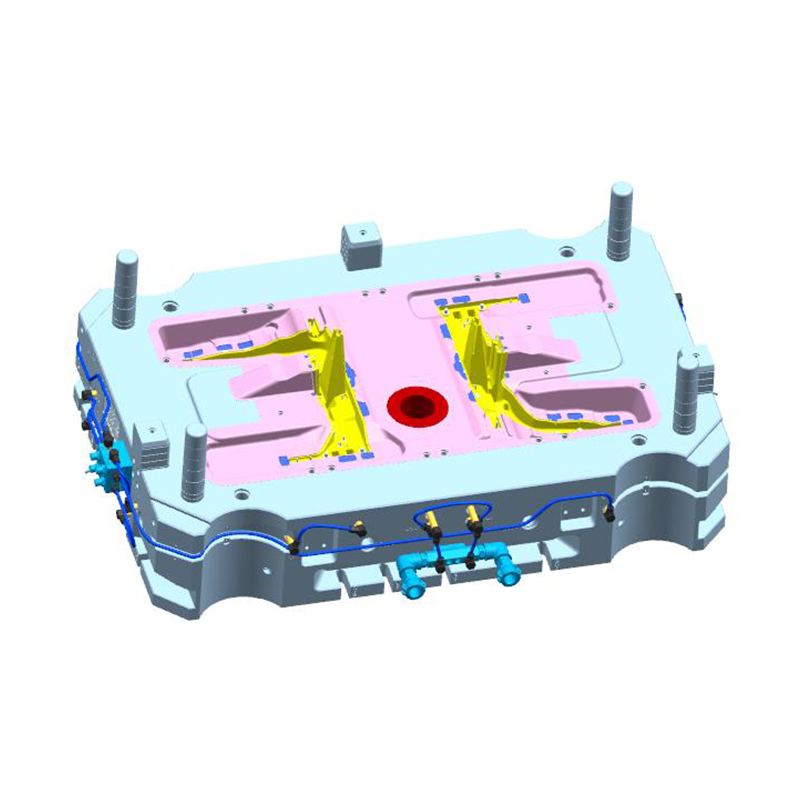
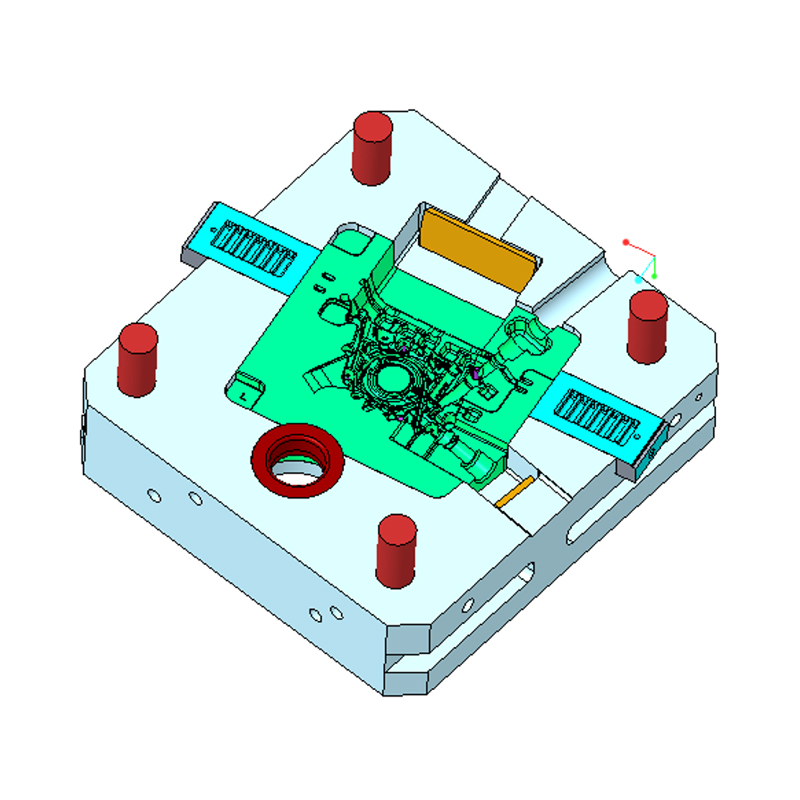
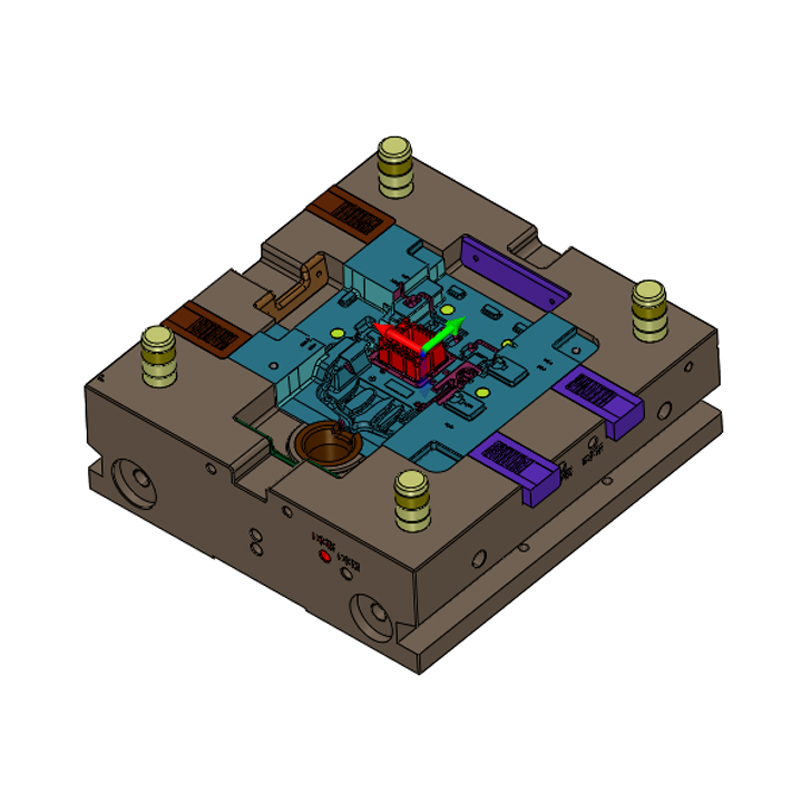
Erityisesti sähköajoneuvojen voimansiirroissa mittakaavatrendi on erehtymätön. Kotelo ja rakenneosat, kuten 2200t alumiiniseosta painevalettu moottorikotelo niitä valmistetaan suuria määriä suurilla konekennoilla, ja muottikustannukset, vaikka projektin budjetissa on kuusinumeroinen rivi, laimentuvat nopeasti työkalusta valmistetuilla sadoilla tuhansilla yksiköillä. Sama logiikka pätee vaihteistokoteloihin, akkutilan levyihin ja jäähdytysvaippoihin, joissa suuri vuosikysyntä tekee kestävästä, kalliista työkalusta edullisimman valinnan koko ohjelman elinkaaren aikana.
 Mukautetun 2200T alumiiniseoksesta painevalumoottorikotelon tehdas, valmistajat - N Ningbo NKT Tooling Co., Ltd. on kiinalainen 2200T alumiiniseospainevalumoottorikoteloiden valmistaja ja mukautettu tehdas, tiedot: 2200T ... Näytä tuote →
Vaihtoehtoihin verrattuna painevalun muottikustannukset näkyvät oikeudenmukaisemmassa valossa.
Hiekkavalutyökalut ovat paljon halvempia. Hiekkavalukuvioita ja hylsylaatikoita voidaan valmistaa muutamalla tuhannella dollarilla, ja prosessi kestää pieniä määriä. Mutta jokainen hiekkavalettu osa vaatii enemmän materiaalia, enemmän viimeistelytyöstöä ja enemmän tarkastuksia, ja tuotantonopeus on paljon pienempi. Kun määrät kasvavat yli muutaman tuhannen osan vuodessa, painevalun osakohtainen kustannusetu ylittää yleensä suuremman muottisijoituksen.
CNC-koneistuksessa vältetään lähes kokonaan koneistettu aihiosta -lähestymistapa. Muottimaksun puuttuminen tekee työstöstä houkuttelevan yksittäisille osille ja erittäin pienille erille. Mutta toistuvien osien kustannukset ovat paljon korkeammat materiaalijätteen, konetuntien ja manuaalisen työn vuoksi. Noin 1 000 - 2 000 osan määrillä kustannuskäyrä risteää ja painevalu tulee halvemmaksi jopa muotin sisällyttämisen jälkeen. Osien 2 000 - 10 000 yksikköä vuodessa vertailusta tulee tiukka, ja päätös riippuu geometriasta, materiaalista ja viimeistelyvaatimuksista.
Muilla valuversioilla, kuten matalapainevalulla tai puristusvalulla, on omat työkalusäännönsä. Puristusvalu, jota käytetään usein erittäin eheisiin rakenneosiin, vaatii tyypillisesti kestävämpää ja kalliimpaa työkalua kuin tavallinen korkeapainevalu. Kompromissi on korkeammat mekaaniset ominaisuudet ja parempi painetiiviys kriittisissä sovelluksissa. Jokaisella prosessilla on kannattavuuspiste, joka riippuu osan geometriasta ja tilavuudesta, joten vertaa kokonaiskustannuksia pelkän etukäteistyökalumaksun sijaan.
Suurin osa muotin hinnasta on lukittu osasuunnitteluun ennen kuin yksikään toimittaja näkee sen. Valmistettavuuden suunnittelu on kustannussäästötyökalu, joka maksaa itsensä takaisin monta kertaa. Nämä ovat alueita, joilla on suurin vipuvaikutus.
Osasuunnittelun lisäksi selkein säästö syntyy, kun työkalu sovitetaan todelliseen vuosivolyymiin. Kaksionteloinen muotti maksaa enemmän, mutta jos käytät vain 20 000 osaa vuodessa, ylimääräiset ontelot jäävät käyttämättä. Valitse koneen vetoisuus aikaisin; Jos omistat jo 800 tonnin tai 1 650 tonnin koneen, tarkan mallin ilmoittaminen toimittajalle antaa mahdollisuuden suunnitella muotin pohja kyseiseen levyyn ja välttää turhaa terästä.
Lopuksi yhdistä tiedot tarjouspyyntöön. Määritä seos, pinnoitusvaatimus, näytteenottostandardi, tuotantokone, jos se on kiinteä, ja odotettu toimitusaikajana. Täydellinen tarjouspyyntö lyhentää tarjousaikaa, välttää olettamukset ja antaa toimittajalle mahdollisuuden optimoida työkalu sen sijaan, että se lisää epävarmuuden riskipreemiota.
Lainaus on olennainen, mutta se ei ole koko kuva. Muotin todellinen toimitushinta sisältää sen vikatilat ja huoltotaakan. Aina kun arvioit painevalumuotin toimittajaa, kysy seuraavaa.
Vastauksista selviää, lainaako toimittaja muottia vai tuotantoratkaisua. Vakava muotinvalmistaja keskustelee ammusjaksoista, jäähdytystehokkuudesta ja kokonaiskustannuksista osaa kohden pelkän työkalun hinnan sijaan. Auttaa myös kysymään toimittajan historiasta vastaavissa projekteissa. Turvallisuuskriittisen alumiinikomponentin muotti on tuhansien pienten päätösten summa, ja kokemus saman luokan osista vähentää merkittävästi myöhäisen ja kalliin korjauksen riskiä.
Viitteeksi myös toimittajan aseman ymmärtäminen alalla on tärkeää. Yrityksellä, jolla on oma insinöörihistoria, moderni konepaja ja dokumentoitu kokemus korkeapainevalumuottien alalla, on vahvemmat mahdollisuudet hallita näitä riskejä. Yrityksemme tausta on kuvattu yksityiskohtaisesti Tietoja-sivulla, mukaan lukien eteneminen muottisuunnittelustudiosta täysimittaiseen alumiini-, magnesium- ja sinkkiseosten muottien valmistukseen.
Painevalumuotin tyypilliset kustannukset vaihtelevat muutamasta tuhannesta dollarista yksinkertaisille sinkkityökaluille muutamaan sataan tuhanteen dollariin suurille autojen alumiinirakenteille. Levitys on normaalia ja odotettua. Oman projektisi sijaintia tällä alueella ohjaavat osan monimutkaisuus, valittu seos, onteloiden määrä ja tuotantomäärä. Jokainen toimittaja laskee muottikustannukset samoista toiminnallisista lohkoista: suunnittelu, teräs, koneistus, komponentit, kokoonpano ja näytteenotto. Halvin tarjous ei ole sama kuin alhaisin kokonaiskustannus, ja muotin todellinen arvo on kuvattu otoksissa, toleransseissa, syklissä ja huoltoväleissä.
Saat tarkan ja kilpailukykyisen tarjouksen suorittamalla osasuunnittelun, määrittämällä materiaali- ja pintavaatimukset, ilmoittamalla vuosivolyymin ja ottamalla yhteyttä tavarantoimittajiin täydellisillä tiedoilla. Valmistettavuuden suunnitteluun ja työkalukapasiteetin sovittamiseen todelliseen tuotantotarpeeseen käytetty aika laskee muotin hintaa enemmän kuin mikään neuvottelutaktiikka. Kun muotti on hyvin suunniteltu valulejeerinkiä ja osatilavuutta varten, siitä tulee kestävä tuotantoomaisuus eikä minimoitava rivikohta.
Wangshan Road, Jiangbein alue, Ningbo, Zhejiang, Kiina
86-135-64796935
Tekijänoikeus © Ningbo NKT Tooling Co., Ltd. Kaikki oikeudet pidätetään.

