
Yhteystiedot
-
 Wangshan Road, Jiangbein alue, Ningbo, Zhejiang, Kiina
-
 86-135-64796935
Pyydä tarjous
Mistä löydän alumiinivalumuotteja? Käytännön hankintaopas ostajille
2026-08-06
Se alkaa yksinkertaisella hankintakysymyksellä. Autonosien toimittajan valmistusinsinööri saa asiakkaalta pyynnön: uusi alumiinikotelo, noin 300 x 200 millimetriä, seinämän paksuus noin 2,8 millimetriä, vuosimäärä 40 000 kappaletta ja ensimmäinen näytteen hyväksyntäaika kymmenen kuukauden kuluttua. Insinööri ei ole koskaan aiemmin hankkinut työkaluja, joten kysymys toistetaan kollegoille, löydetään verkkofoorumeilta ja kirjoitetaan hakukoneisiin: Mistä löydän alumiinivalumuotit?
Rehellinen ja suora vastaus on, että tuotantolaatuisten alumiiniosien alumiinivalumuotit löydät ammattimaisesta painevalumuottien valmistajasta, ei yleisestä konepajasta, hiekkavalutarvikeliikkeestä tai harrastajamarkkinoilta. Tuotantoalumiinin valumuotti on tarkka tekninen laite. Se ohjaa osan geometriaa, mittojen yhtenäisyyttä, pinnan viimeistelyä, kiertoaikaa ja pitkän aikavälin kustannuksia kappaletta kohden. Muotti on vaikutusvaltaisin omaisuuserä koko valutoiminnassa, ja sen etsimistä tulee käsitellä toimittajan valintaprojektina nopean verkkokaupan sijaan.
Tässä artikkelissa kerrotaan, mistä löytää alumiinivalumuotteja teollisessa mielessä, mitä eri muottityypit tarkoittavat projektissasi ja kuinka arvioida niitä valmistavia valmistajia. Siinä käydään läpi myös suunnittelu- ja valmistusprosessi, kustannukset ja läpimenoaikatekijät sekä yleiset virheet, joita ostajat tekevät hankkiessaan työkaluja alumiinivaluihin. Tavoitteena on antaa sinulle käytännölliset puitteet, jotta ensimmäinen tarjouspyyntösi tuottaa merkityksellisiä vastauksia epämääräisten hintojen kasan sijaan.
Teolliseen tuotantoon alumiinivalumuotit suunnittelevat ja valmistavat erikoistuneet työkaluyritykset, joita kutsutaan yleisesti muottipajoiksi, muottivalmistajiksi tai työkalujen valmistajiksi. Nämä yritykset hoitavat koko prosessin: ne analysoivat osien suunnittelun, suunnittelevat muotin, koneistavat teräsontelon, käsittelevät lämpökäsittelyä, kokoavat luistit ja ejektorit ja testaavat sitten muottia painevalukoneella, kunnes se tuottaa spesifikaation mukaisia osia. Muotti ei ole hyllytuote. Se on suunniteltu tuote, joka on rakennettu tilauksesta tietyn valugeometrian ja tuotantoprosessin ympärille.
Muotinvalmistuksen maantieteellinen keskittyminen seuraa painevalutoimintaa. Suurin osa maailman alumiinipainevalumuoteista valmistetaan Kiinan Jangtse-joen ja Helmijoen suiston alueilla, Italiassa, Saksassa, Japanissa ja Yhdysvalloissa. Jos kysyt "mistä löydän alumiinivalumuotteja lähelläni", vastaus johtaa yleensä alueelliseen työkaluhuoneeseen, joka palvelee paikallista valimoteollisuutta. Jos olet avoin maailmanlaajuiselle hankinnalle, Ningbon ja Shanghain kaltaisiin kaupunkeihin keskittyvä Jangtse-joen suistoalue on yksi maailman tiheimmistä muottitekniikan osaamisen klustereista. Monet eurooppalaisissa ja pohjoisamerikkalaisissa valutehtaissa käytetyistä muoteista valmistetaan siellä ja toimitetaan sitten asennusta varten.
Luotettava lähtökohta on kysyä suoraan painevaluvalimolta, mitä muottipajaa se käyttää. Valimot ovat riippuvaisia muoteista, jotka sopivat heidän koneisiinsa ja kestävät satoja tuhansia jaksoja. Heidän prosessiinsinöörinsä tietävät, mitkä toimittajat tarjoavat suoraa koneistusta, rehellistä terästä ja käytännönläheistä DFM-palautetta. Tämä suositusreitti voi säästää viikkoja seulonta-aikaa.
Toinen tapa on ottaa suoraan yhteyttä muotin valmistajaan, varsinkin jos sillä on myös omaa painevalukokemusta. Tehdas, joka suunnittelee ja valmistaa muotteja ja voi kokeilla niitä omilla koneillaan, antaa sinulle nopeampaa palautetta ja vähemmän vaihtoongelmia. Hyvä esimerkki on Ningbo NKT Tooling Co., Ltd. , erikoistunut alumiinin, magnesiumin ja sinkkiseoksen painevalumuottien valmistaja. Yritys perustettiin vuonna 2009 muottien suunnittelustudioksi, siirtyi tuotantoon vuonna 2010, ja sen jälkeen se on rakentanut yli 80 työntekijän tiimin, viisitoista vanhempaa insinööriä ja vuotuisen tuotantokapasiteetin, joka on yli 300 sarjaa erittäin tarkkoja muotteja.
Oikea kanava riippuu tilanteestasi, mutta vastauksen lyhyt versio on johdonmukainen: löydät alumiinivalumuotit ammattimaisesta valmistajasta, joka rakentaa pysyvät työkalut painevalua varten, ja valitset valmistajan suunnittelusyvyyden, asiaankuuluvan kokemuksen ja laadunvalvonnan perusteella, ei pelkästään läheisyyden tai hinnan perusteella.
Termi "alumiinivalumuotti" kattaa useita pohjimmiltaan erilaisia asioita, ja niiden välinen hämmennys on yksi syy siihen, miksi niin monet hankintapyynnöt lähtevät liikkeelle väärällä jalalla. Arkikielessä ilmaus voisi tarkoittaa muottia, jota käytetään alumiiniosien valumiseen, tai alumiinimateriaalista valmistettua muottia muiden aineiden valumiseen. Tämä artikkeli käsittelee edellistä: työkaluja, jotka valuvat sulaa alumiiniseosta valmiiksi metalliosiksi. Nämä muotit on lähes aina valmistettu työkaluteräksestä, ei alumiinista. Tyypillinen alumiinipainevalun tuotantomuotti koneistetaan H13 kuumatyöstötyökaluteräksestä tai vastaavasta, kuten SKD61, karkaistu noin 44-52 HRC:hen ja varustettu vesijäähdytteisten kanavien verkostolla säätelemään muotin lämpötilaa valujakson aikana.
Alla on lueteltu neljä yleistä alumiinivalujen muottityyppiä. Jokainen vastaa erilaisiin tilavuus- ja laatuvaatimuksiin.
| Muotin tyyppi | Tyypillinen prosessi | Vuotuinen tilavuusalue | Tyypillinen toleranssi | Suhteellinen muotin hinta |
|---|---|---|---|---|
| Hiekkavalukuvio | Hiekkamuovaus | 1-2000 osaa | plus/miinus 0,5-1,5 mm | Matala |
| Pysyvä muotti | Painovoiman painevalu | 1000-50000 osaa | plus/miinus 0,2-0,5 mm | Keskikokoinen |
| Matala-pressure mold | Matala-pressure die casting | 5000-100000 osaa | plus/miinus 0,1-0,3 mm | Keskikokoinen-high |
| Korkeapaineinen painevalu muotti | Korkeapaineinen painevalu | 20 000 - 1 000 000 osaa | plus/miinus 0,05 - 0,15 mm | Korkea |
Taulukko ei ole jäykkä päätöspuu, mutta se antaa sinulle lähtökohdan. Jos vuotuinen volyymi on alle kaksituhatta osaa, hiekkavalu on usein taloudellinen reitti. Jos olet muutamasta tuhannesta kymmeniin tuhansiin, painovoiman kestomuovaus tarjoaa tasapainon työkalujen kustannusten ja toistettavuuden välillä. Jos suunnittelet 50 000 tai useamman osan jatkuvaa tuotantoa vuodessa, korkeapaineinen painevalu on yleensä ainoa prosessi, joka tuottaa tarvittavan syklin ajan ja tasaisuuden kilpailukykyiseen yksikköhintaan.
Korkeapainevalu on hallitseva alumiinikomponenttien prosessi auto- ja teollisuussektoreilla. Tässä prosessissa muotti asennetaan kylmäkammioiseen painevalukoneeseen. Aluksi alumiini sulatetaan erillisessä kaasu- tai sähkölämmitteisessä uunissa. Sitten tarkka ruiskupuristus nestemäistä alumiinia kaadetaan ruiskupuristusholkkiin, ja hydraulisesti toimiva mäntä työntää metallia suljettuun muottipesään nopeuksilla, jotka voivat ylittää kaksi metriä sekunnissa, mitä seuraa voimakas tehostuspaine. Metalli jähmettyy sekunnin murto-osassa, muotti aukeaa, valu poistetaan ja sykli toistuu.
Koska muotti altistuu nestemäiselle metallille noin 660 celsiusasteessa ja jäähtyy sitten nopeasti vesijohtojen avulla, ontelon pinnan on kestettävä lämpöväsymistä, lämmöntarkistusta ja juottamista. Tästä syystä teräslaatu ja lämpökäsittely ovat niin tärkeitä. Korkeapainealumiinin valumuotti on myös termodynaaminen kone: jäähdytyskanavien sijainti, halkaisija ja virtausnopeus määräävät, kuinka nopeasti valu jähmettyy, minne kutistumishuokoisuus menee ja kuinka monta sekuntia sykli kestää.
Pienemmille tilavuuksille painovoiman kestomuovaus on käytännöllinen vaihtoehto. Muotti on yksinkertaisempi terästyökalu, joka on asennettu kääntörunkoon. Käyttäjä kaataa alumiinin käsin, ja metalli täyttää ontelon painovoiman vaikutuksesta. Työkalukustannukset ovat huomattavasti alhaisemmat kuin korkeapainetyökalut, ja painovoimavalussa on vähemmän turbulenssia, mikä voi parantaa paineen tiiviyttä. Kompromissit ovat pidemmät sykliajat, pienempi saanto ja karkeampi pintakäsittely.
Hiekkavalu sijaitsee pienen volyymin päässä. Muotti on kertakäyttöinen hiekkakammio, joka on tehty kuviosta, joka poistetaan ennen kaatamista. Hiekkavalu soveltuu prototyypeille ja pienille erille, mutta se ei takaa pysyvän muotin mittasuhteita tai tuottavuutta. Ostajat, jotka sanovat etsivänsä alumiinivalumuotteja, tarkoittavat harvoin hiekkakuvioita; he tarvitsevat yleensä uudelleen käytettävän työkalun, joka voi toimia painevalukoneessa.
Kun muottityyppi on selvitetty, toimittajan etsintä voi edetä useiden käytännön kanavien kautta.
Tämä on luotettavin reitti. Käytä hakusanoja, kuten "alumiinin painevalumuotin valmistaja", "alumiinin valutyökalujen toimittaja" tai "pysyvä muottivalmistaja" ja muodosta luettelo. Etsi yrityksiä, jotka esittelevät selkeästi tuotantokykynsä: käyttämänsä koneistuslaitteet, käyttämänsä tarkastusinstrumentit, palvelevat teollisuudenalat ja käyttämänsä suunnitteluresurssit. Tehdas, jolla on julkaistut tiedot lämpökäsittelystään, CNC-kapasiteetistaan ja kokeilutiloistaan, on todennäköisesti todellinen valmistaja, ei kaupan välittäjä. Ota yhteyttä jokaiseen hakijaan määritellyllä osaesitelmällä tai teknisellä kyselylomakkeella. Arvioi heidän vastaustensa laatua, älä vain lainauksen nopeutta.
Jos sinulla on jo valimo, joka käyttää osia, kysy heiltä, mihin muottien valmistajaan he luottavat. Valimolla, joka antaa sinulle valuhinnan olemassa olevan muotin perusteella, on usein vahvat mielipiteet muotin luotettavuudesta ja huollosta. Jos sinulla ei ole valimoa, ota yhteyttä muutamaan alueellasi vakiintuneeseen painevalutaloon ja kysy heiltä, kuka rakentaa heidän työkalunsa. Useimmat valimot ovat valmiita jakamaan nämä tiedot, kun he aistivat tulevan tuotantomahdollisuuden.
Alibaba, Made-in-China, Global Sources ja vastaavat alustat sisältävät tuhansia työkalutoimittajaprofiileja. Ne ovat hyödyllisiä ominaisuuksien ja hintatasojen korkeatasoisessa skannauksessa, mutta niissä on todellisia varoituslippuja. Kiillotettu profiili ei ole todiste toimivasta tehtaasta. Tarkista yrityksen oikeudellinen asema, sen vientihistoria ja fyysinen toimipaikka. Pyydä live-videota tehtaalta ja pyydä referenssejä asiakkailta, jotka ovat hankkineet vastaavia muotteja. Siirrä rahaa vasta, kun olet vahvistanut, että valmistaja on se, joka väittää olevansa.
Painevalumessut, kuten EUROGUSS Nürnbergissä, NADCA-tapahtumat Yhdysvalloissa ja China Die Casting Exhibition Shanghaissa, ovat kokoontumispaikkoja niin muottien valmistajille kuin valimoille. Näyttelykerroksessa käveleminen, varsinaisten valukappaleiden pitäminen ja suoraan insinöörien kanssa puhuminen on paljon informatiivisempaa kuin verkkosivuston lukeminen. Lisäksi Ningboa ja Shanghaita ympäröivällä Jangtse-joen suistoalueella on yksi maailman korkeimmista muotinvalmistusosaamisen keskittymistä. Jos hankit Kiinasta, tämä alue on luonnollinen maantieteellinen kohde.
Valimotekniikan, materiaalitieteen ja tuotesuunnittelun ammattilaiset tietävät usein, millä muottitoimittajilla on maine laadusta ja toimituksesta. Painevaluteollisuus on kompakti. Suositus luotettavalta työkaverilta, joka on johtanut työkaluprojekteja ulkomailla, on arvokkaampi kuin kymmenien nimettömien online-arvostelujen arvo.
Muotintoimittaja on monivuotinen kumppani tuotantoohjelmassasi. Valinnan tulisi siksi perustua tekniseen ja toiminnalliseen näyttöön, ei yhdelle tarjoussivulle. Kokeneet ostajat käyttävät seuraavia kriteerejä.
Muotti alkaa teknisellä analyysillä. Toimittajan tulee tarjota muodollinen DFM-tutkimus, jossa tarkastellaan sitä osaa, jossa kutistumishuokoisuutta todennäköisesti muodostuu, ovatko vetokulmat riittävät ja miten porttijärjestelmä tulisi sijoittaa. Virtauksen ja jähmettymisen simulointi on vahva plussa erityisesti monimutkaisen geometrian osissa. Jos muotinvalmistaja vain syöttää osanumerosi tarjousjärjestelmään ja palauttaa hinnan ilman teknisiä huomautuksia, sinun on huolehdittava.
Kysy tehtaan laiteluettelosta. Vakavalla alumiinivalumuottien valmistajalla on nopeat CNC-työstökeskukset, EDM-koneet, mukaan lukien upotus ja lanka, jigihiomakone tarkkaan poraukseen ja koordinaattimittauskone lopputarkastusta varten. Myös talon sisäinen lämpökäsittely on arvokasta. Kun lämpökäsittely ulkoistetaan, toimittaja menettää hallinnan vääristymien ja kovuuden suhteen, ja projekti menettää aikaa kuljetuksen ja odotuksen vuoksi.
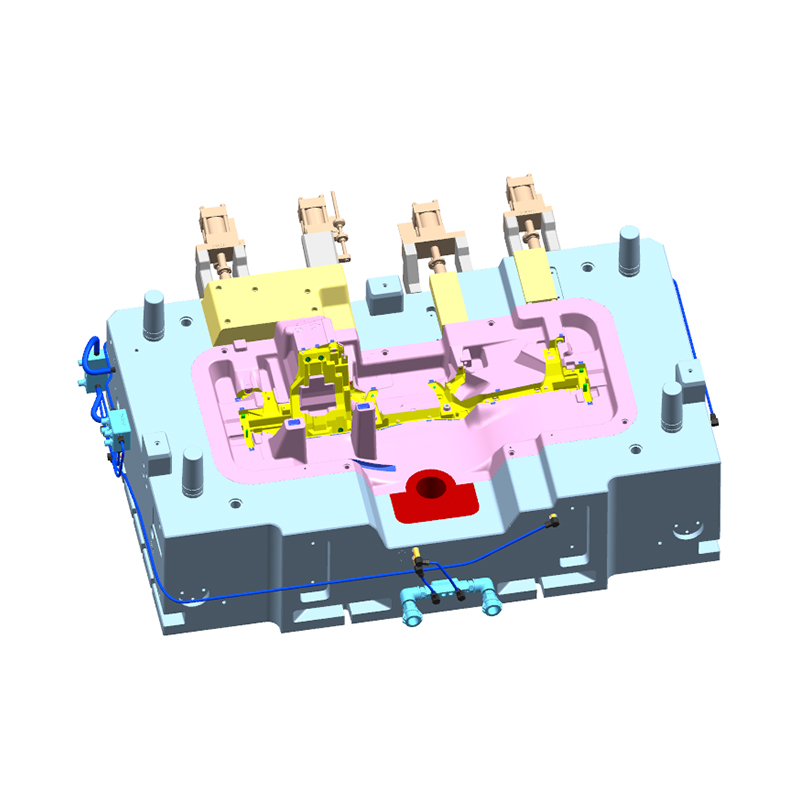
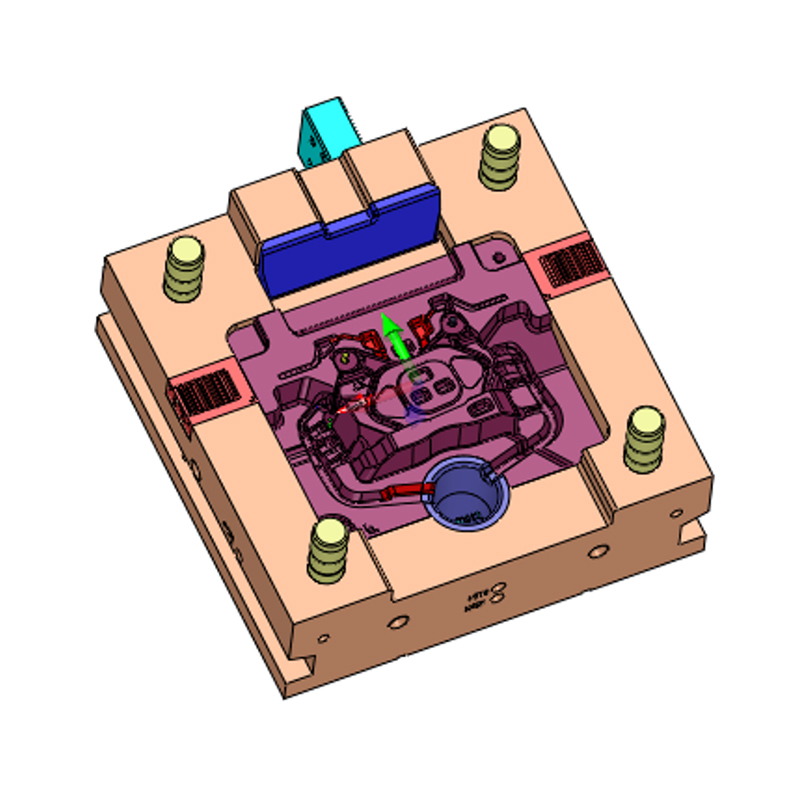
Alumiini, magnesium ja sinkkilejeeringit luovat kumpikin erillisiä haasteita muotille. Alumiini aiheuttaa juotos- ja lämpötarkastusta; magnesium vaatii käsittelyyn liittyviä varotoimia; sinkki valetaan kuumakammiokoneissa, joissa on eri muottiarkkitehtuuri. Kysy kuinka monta projektia toimittaja on suorittanut kussakin materiaalissa. Valmistaja, jolla on kokemusta 800 t alumiiniseosta painevaletut laatikkomuotit on esimerkki yrityksestä, joka on käsitellyt suurikokoisia alumiinirakennevaluja, jotka vaativat suuria koneita, huolellista jäähdytystä ja raskaita dioja.
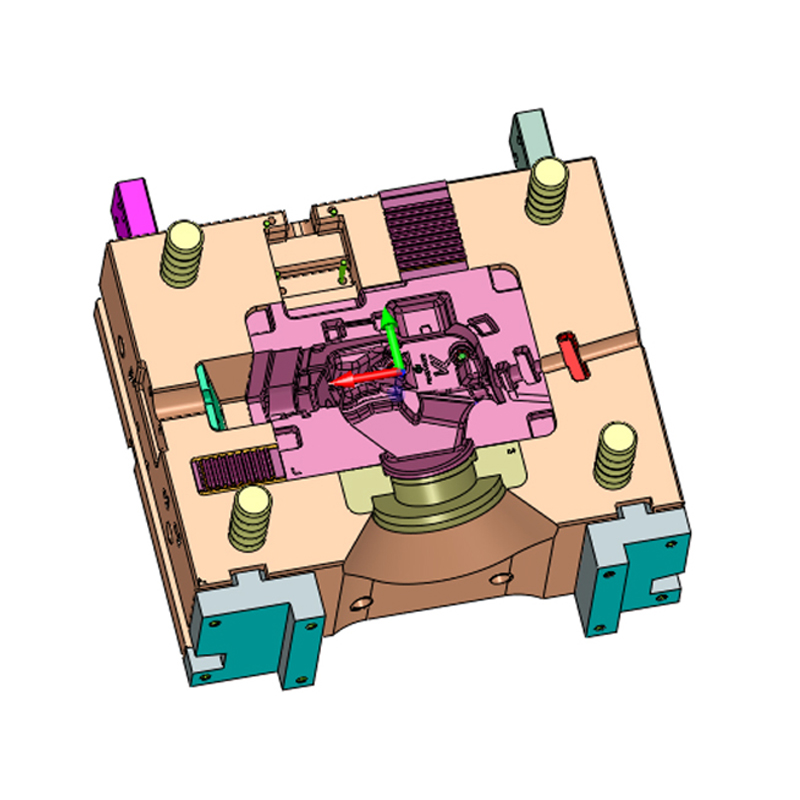
 Mukautettu 800T alumiiniseoksesta valmistettu painevalettu laatikkotehdas, valmistajat - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. on kiinalainen 800T alumiiniseoksesta valmistettu painevalettu laatikkovalmistaja ja mukautettu tehdas, yksityiskohdat: Alumiiniseosmuotti... Näytä tuote →
ISO 9001 on lähtökohta, mutta olennainen kysymys on, kuinka laadunvalvonta suoritetaan päivittäin. Kuka tarkastaa ontelon mitat koneistusvaiheessa? Mitä mittauslaitetta käytetään kriittisiin ominaisuuksiin? Miten koeosat arvioidaan piirustukseen nähden? Mitä raportteja muottiin lähetetään lopullisen hyväksynnän yhteydessä? Kaksi tärkeintä asiakirjaa ovat muottikoeraportti ja lopullinen CMM-raportti. Pyydä esimerkkejä ennen tilaamista.
Muottivalmistaja, joka omistaa painevalukoneita, voi suorittaa kokeita sisäisesti ja säätää työkalua muutamassa tunnissa. Se, joka lähettää muotin ulkoiseen valimoon, lisää kuljetus- ja aikatauluviiveitä jokaiseen iteraatioon. Kokeilutukeen kuuluu myös aloitusprosessin parametrisarjan, kuten täyttönopeuden, paineprofiilin ja suulakkeen lämpötilan, kehittäminen, jonka voit luovuttaa omalle tuotantotiimillesi.
Muottiprojekti on kuudesta kuuteentoista viikkoa määriteltyjen virstanpylväiden sarja. Toimittajan tulee nimetä projektiinsinööri, jakaa aikajana ja vastata teknisiin kysymyksiin selkeällä kielellä. Harkitse aikaeroa ulkomailta hankittaessa. Toimittaja, joka vastaa yhden arkipäivän kuluessa, on yleensä luotettavampi kuin se, joka katoaa viikoksi talletuksen vastaanottamisen jälkeen.
Muotin rakennusjärjestyksen ymmärtäminen tekee sinusta paremman ostajan. Se auttaa tunnistamaan, miksi tietyt kustannukset näkyvät ja miksi tietyt määräajat ovat realistisia. Seuraavat kymmenen vaihetta edustavat tyypillistä korkeapaineisen alumiinipainevalumuotin projektia.
Sarja ei ole käytännössä suoraviivainen. Suunnittelutarkastuksia, teräsaikataulujen viiveitä, odottamattomia EDM-löydöksiä ja koesäätöjä on olemassa. Hyvä projektinhallinta tarkoittaa näiden muuttujien hallintaa niiden poistamisen sijaan. Keskimäärin pieni muotti voidaan rakentaa 4-6 viikossa, keskikokoinen muotti kuudesta kymmeneen viikossa ja suuri muotti 10-16 viikossa olettaen, että suunnittelu on hyväksytty eikä muutospyyntöjä tehdä.
Alumiinin valumuotin hinta voi vaihdella pienestä viisinumeroisesta summasta pienestä yksionteloisesta painovoimatyökalusta useisiin satoihin tuhansiin dollareihin suuressa korkeapainevalumuotissa, jossa on useita liukusäätimiä ja monimutkainen jäähdytys. Ostajat, jotka valittavat, että muottien hintoja on vaikea vertailla, vertaavat yleensä työkaluja, joilla on erilaiset tekniset tiedot.
| Muottiluokka | Tyypillinen osan koko | Ontelon monimutkaisuus | Arvioitu toimitusaika |
|---|---|---|---|
| Pieni muotti | Jopa 300 mm | Yksittäinen ontelo, muutama ytime | 4-6 viikkoa |
| Keskikokoinen mold | 300-800 mm | Yksi tai kaksi onkaloa, liukusäätimet | 6-10 viikkoa |
| Suuri muotti | Yli 800 mm | Useita liukusäätimiä ja nostimia | 10-16 viikkoa |
Tiukin ohjaava tekijä on koekapasiteetti. Muotti voidaan työstää kuudessa viikossa, mutta jos valimon koekone on varattu neljäksi viikoksi, projekti päättyy vasta kymmenennellä viikolla. Vahvista kokeiluaikataulu hyvissä ajoin ja ilmoita tarjouspyynnössä omat määräajan odotuksesi.
Alumiinin valumuotteja käytetään monilla teollisuudenaloilla auto- ja ilmailuteollisuudesta tietoliikenteeseen, sähkötyökaluihin ja kuntolaitteisiin. Käytännössä autoteollisuuden sovellukset hallitsevat suunnitteluvaatimuksia. Kevyempien ajoneuvojen, sähkökäyttöisten järjestelmien ja rakennevalujen kysyntä on työstänyt muottien valmistajat kohti monimutkaisempia, suurempia ja tarkempia työkaluja.
Tyypillisiä alumiinivalusovelluksia tavanomaisissa ajoneuvoissa ovat:
Uusi energiaajoneuvojen segmentti on asettanut lisävaatimuksia, jotka kaikki muokkaavat tapaa, jolla muotteja suunnitellaan ja valmistetaan:
Materiaalispesifikaatio lisää toisen kerroksen. ADC12 ja A380 ovat yleisimmät yleiskäyttöiset alumiinipainevaluseokset. Rakennevalulaatuja, kuten AlSi10Mg, käytetään, kun venymistä ja hitsattavuutta vaaditaan, kuten runko-valkoisissa rakennesolmuissa ja akkukoteloissa. Rakenneseosten muottisuunnittelu on vaativampaa, koska sulan metallin reitti vaikuttaa osan lopulliseen venymäarvoon.
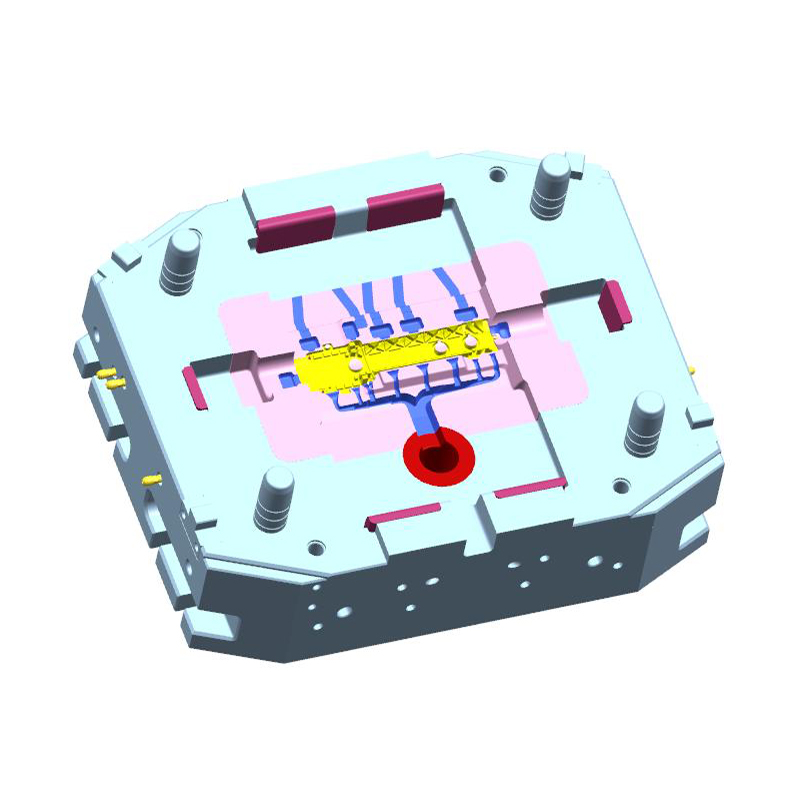
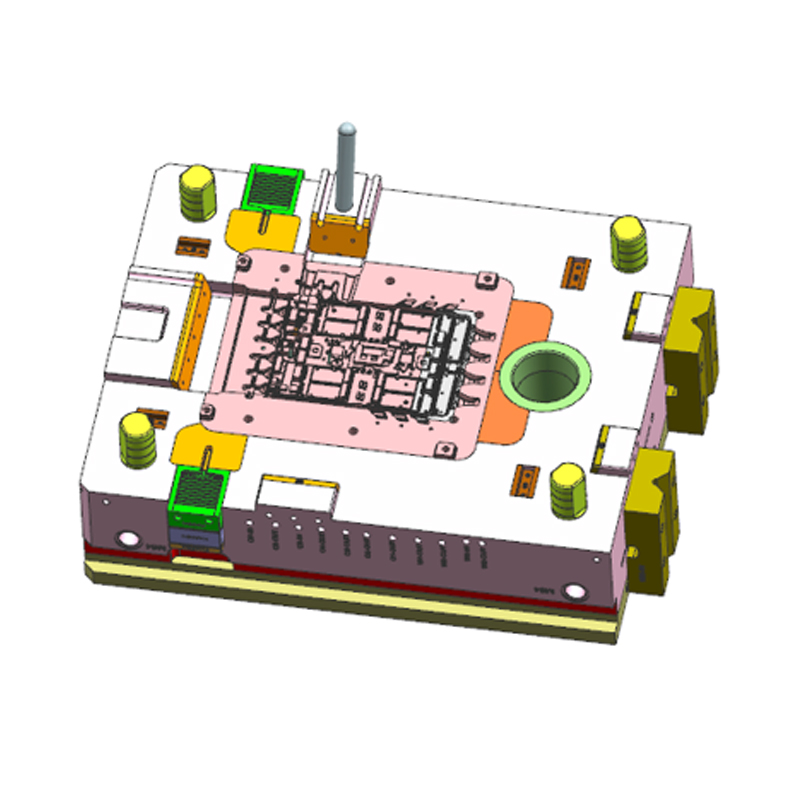
Tämä on yksi syistä painevalumuottien käyttöalue laajenee jatkuvasti. Jokainen uusi sovellus asettaa uusia rajoituksia portille, lämmönhallintaan ja tuuletukselle. Esimerkiksi akkutilan levy on leveä, litteä valu, jossa on ohuet seinät. Se vaatii alhaisen täyttönopeuden ruiskutusprofiilin kaasun huokoisuuden välttämiseksi ja huolellisesti tasapainotetun täyttökuvion tasaisen osan saavuttamiseksi. Muottivalmistaja, joka on jo valmistanut alumiiniseoksesta painevalettu akkukotelon levy, jossa on yksi muotti-kaksi reikää -malli on suoraa kokemusta kyseisestä haasteesta.
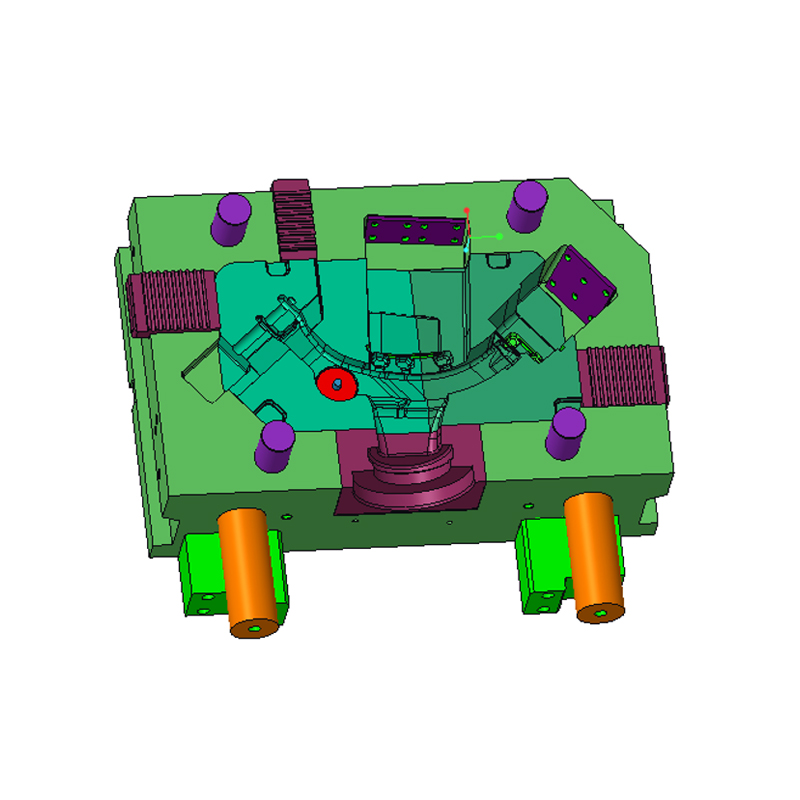
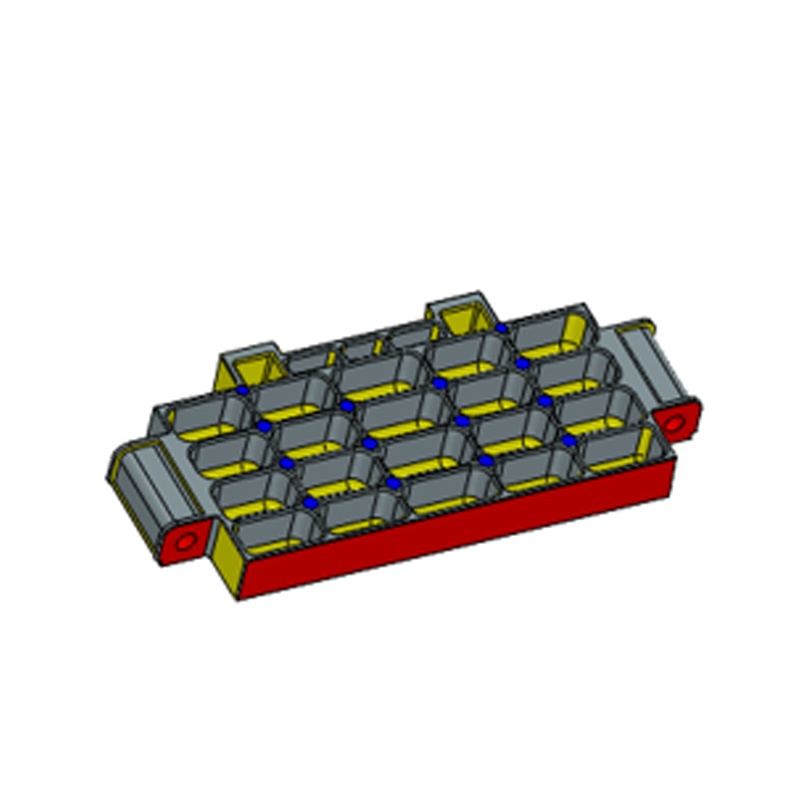 Mukautettu alumiiniseoksesta painevalettu akkulokeron levy yksi muotti kaksi reikää F Ningbo NKT Tooling Co., Ltd. on kiinalainen alumiiniseoksesta painevalettu akkulokeron levy, yksi muotti, kaksi reikää valmistajia ja mukautettuja... Näytä tuote →
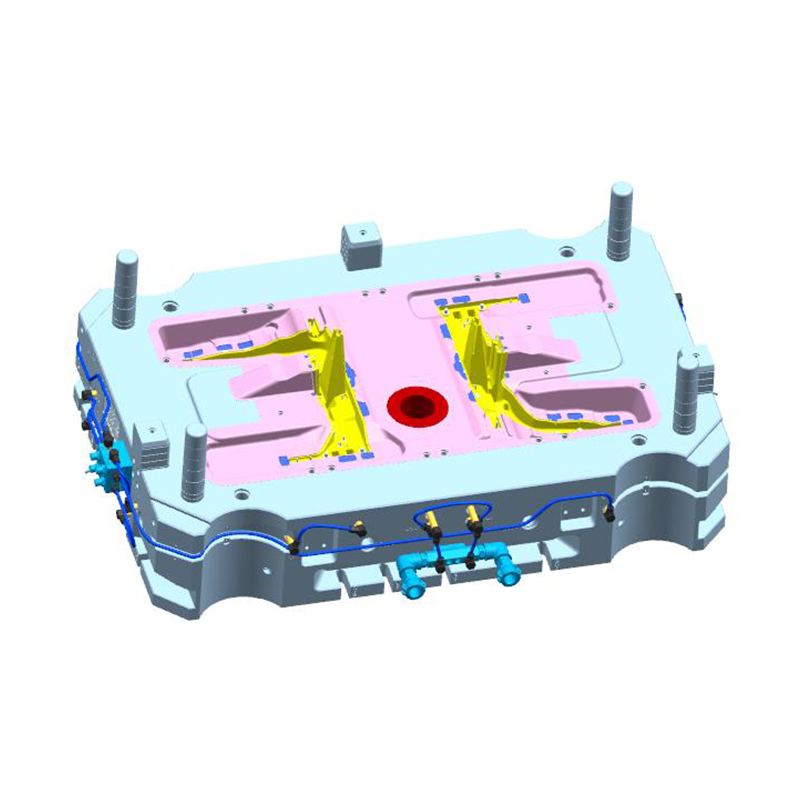
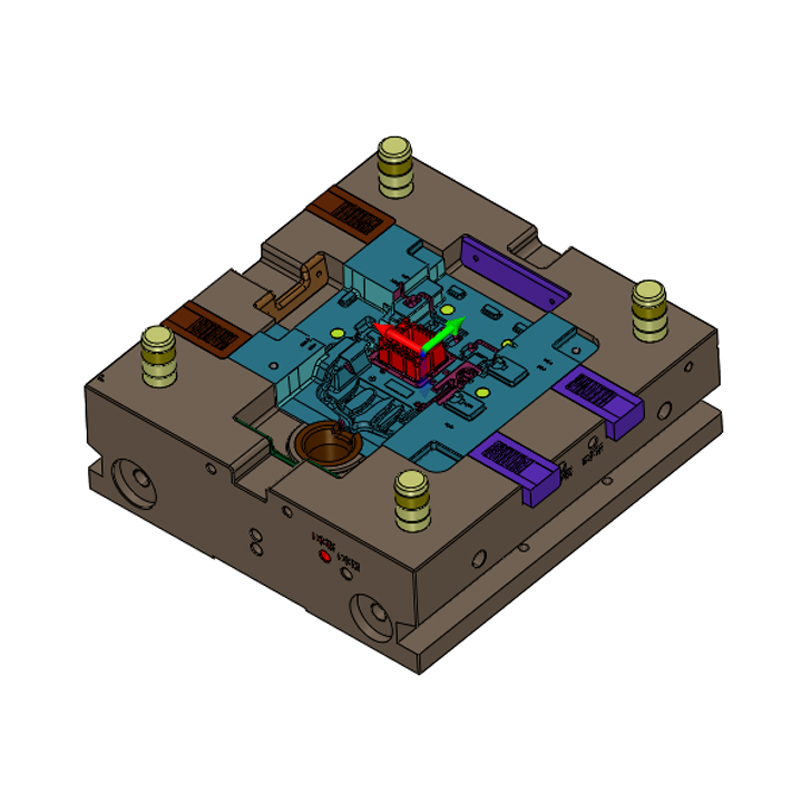
Käyttömoottorien kotelot ovat toinen vaativa kategoria. Ne ovat suuria, usein lähellä painevalukoneen maksimivaippaa, ja niiden on oltava painetiiviitä sisäisten kanavien kautta virtaavan öljyn tai veden pitämiseksi. Jäähdytysvesivaippa, joka ympäröi staattorin lieriömäistä ulkopintaa, on usein valettu käyttämällä kokoontaitettavaa sydäntä tai monimutkaista liukusarjaa. Muotinvalmistajan on valvottava sydämen jäähdytystä huolellisesti. Työkalun pakkaamiseen tarvitaan suuren puristusvoiman kone, kuten 2200 tonnia. The 2200 t alumiiniseosta painevalettu moottorin kotelon muotti on esimerkki kyseiselle mittakaavalle suunnitelluista työkaluista, joissa on liukumekanismit ja mittasäädöt sähkökoneen liitäntävaatimukset täyttämiseksi.
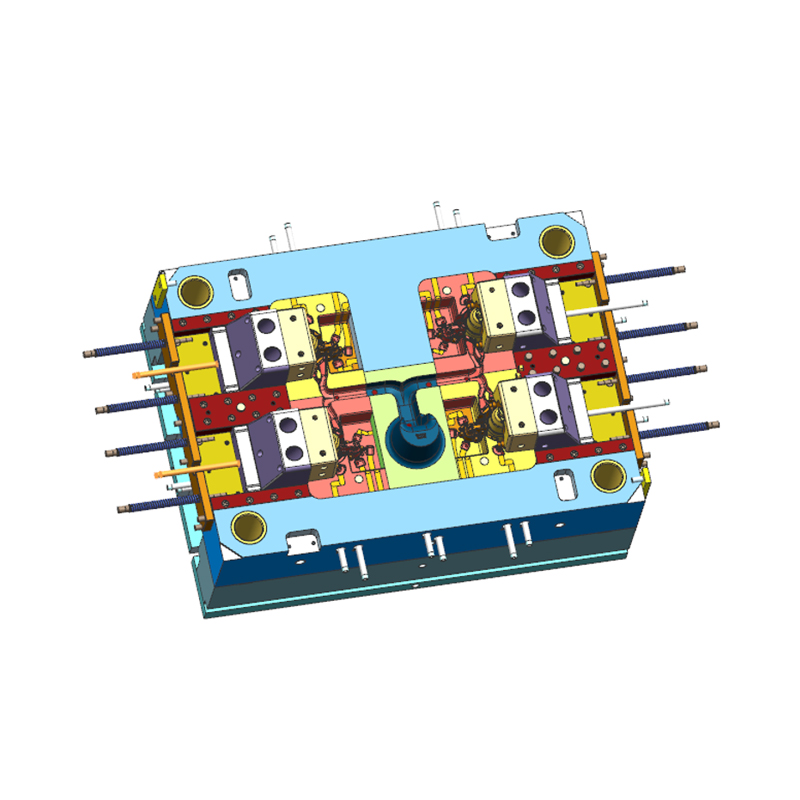
 Mukautetun 2200T alumiiniseoksesta painevalumoottorikotelon tehdas, valmistajat - N Ningbo NKT Tooling Co., Ltd. on kiinalainen 2200T alumiiniseospainevalumoottorikoteloiden valmistaja ja mukautettu tehdas, tiedot: 2200T ... Näytä tuote →
Oppitunti ostajalle on suoraviivaista. Kun joku kysyy "mistä löydän alumiinivalumuotteja", he yleensä kysyvät työkalusta, joka tulee heidän tuotantolinjalleen ja pysyy siellä vuosia. Oikea lähde on valmistaja, jolla on sovelluskohtaiset viittaukset, ja oikea aika puhua on silloin, kun voit kuvailla kappaleen toimintoa, ei vain kappaleen muotoa.
Olen vuosia auttanut asiakkaita arvioimaan muottien toimittajia, ja olen huomannut, että useimmat työkaluongelmat eivät johdu koneistusvirheistä. Ne johtuvat päätöksistä, jotka on tehty kauan ennen ensimmäisen teräskerroksen leikkaamista. Tässä ovat toistuvat virheet.
Muotti on monivuotinen tuotantoväline. Halpa muotti, joka tuottaa paljon romua, hitaita kierroksia ja ennenaikaista meistinvikaa, maksaa enemmän kuin säästöt. Vertaa aina tarjouksia yksityiskohtaisiin eritelmiin: muotin teräslaatu, onteloiden määrä, muotin odotettu käyttöikä, mukana olevat koepalvelut ja toimitusaikataulu.
Kun muotinvalmistaja suosittelee seinämän paksuuden muuttamista tai jakolinjan siirtämistä, jotkut ostajat olettavat, että toimittaja yrittää yksinkertaisesti säästää kustannuksia. Itse asiassa DFM-palaute on työkaluvalmistajan tapa suojata valusi myöhemmin ilmeneviltä vaurioilta. Pyydä tekninen perustelu ja punnitse se oman tiimisi kanssa.
Pelkkä 3D-malli ei määrittele täydellistä muottivaatimusta. Toleranssilohkot, GD- ja T-viitteet, pinnan karheusarvot, leimahdusrajat ja sallitut huokoisuusluokat tulee dokumentoida teknisessä sopimuksessa. Toimittaja voi täyttää odotuksesi vain, jos ne on kirjoitettu ylös.
Jäähdytys on painevalumuotin aliarvostetuin osa. Hyvä jäähdytyspiiri lyhentää syklin aikaa ja säätelee paikallista kutistumista; huono luo hotspotteja ja osia vääristymiä. Kysy toimittajalta, kuinka he suunnittelevat jäähdytyksen juuri sinun valuasi varten.
Lähes jokainen uusi muotti vaatii vähintään kaksi koekierrosta. Ensimmäinen koe tarkistaa portin, toinen hienosäätää prosessia. Ostajat, jotka varaavat vain yhden kokeilun, hämmästyvät, kun projekti ylittää määräajan. Sisällytä kokeilun läpimenoaika projektisuunnitelmaasi alusta alkaen.
Kauppayritykset esittelevät joskus itsensä valmistajina. Jos muotissasi on ongelma hyväksynnän aikana, haluat keskustella suoraan onkalon koneistaneiden ja kokeen suorittaneiden ihmisten kanssa. Tarkista tehdasosoite, rekisteröinti ja fyysinen omaisuus ennen sitoutumista.
Joten mistä voit löytää alumiinivalumuotteja? Käytännön vastaus on tämä: tunnista painevalutyökalujen erikoisvalmistaja, jolla on insinööritoimisto, toimiva tehdas, laatuprosessit ja asiaankuuluva kokemus alumiiniosien valusta. Lähetä heille osatietosi ja tuotantotarpeesi, ei pelkkä hintapyyntö. Kuuntele heidän DFM-analyysiään. Vieraile heidän toiminnassaan tai pyydä perusteellinen virtuaalinen esittely. Vertaa sitten kaikkia teknisiä ehdotuksia, ei vain kokonaishintaa.
Ammattimainen muotinrakentaja kysyy osan toiminnasta, metalliseoksesta, tuotantomäärästä, käytettävissä olevasta konekapasiteetista ja laatuvaatimuksista ennen kuin sitoutuu hintaan. Kun saat nämä kysymykset, tiedät puhuvasi insinöörille, et välittäjälle. Juuri sellainen toimittaja toimittaa muotin, joka pystyy tuottamaan tuhansia ja kymmeniä tuhansia yhtenäisiä alumiinivaluja.
Haku vie aikaa. Se vaatii useita keskusteluja ja kärsivällisyyttä teknisen arvioinnin aikana. Mutta tänään valitsemasi muotti muokkaa tuotantotehokkuutta, osien laatua ja ohjelmamarginaalia useiden seuraavien vuosien aikana. Oikean alumiinivalumuotin valmistajan löytäminen on yksi tuottoisimmista sijoituksista, joita voit tehdä valuohjelmaan.
Wangshan Road, Jiangbein alue, Ningbo, Zhejiang, Kiina
86-135-64796935
Tekijänoikeus © Ningbo NKT Tooling Co., Ltd. Kaikki oikeudet pidätetään.

